Uoverensstemmende værktøjer har en skjult driftsomkostning. Dårlige fremstillingstolerancer og afrundede fastgørelseselementer ødelægger butikkens effektivitet. Moderne køretøjer anvender en stadig mere kompleks blanding af metriske, SAE, Torx og specielle fastgørelseselementer. Manglende nøjagtige værktøjsspecifikationer fører til beskadigede bolthoveder, ødelagte udtrækkere, forsinkede reparationstider og mistede fakturerbare timer. Falden 'tæt-nok' er et alvorligt ansvar. Brug af en 1/2' sokkel til en 13 mm fastgørelsesanordning risikerer katastrofal komponentfejl. Præcisionsdimensionering forhindrer disse dyre fejl. Du skal evaluere, vælge og konfigurere en professionel Autoreparationsværktøjssæt omhyggeligt. Den skal give omfattende dækning af fastgørelseselementer, minimere overflødig overlapning og modstå barske professionelle butiksmiljøer.
- Prioriter 6-punkts fatninger frem for 12-punkts varianter til applikationer med højt drejningsmoment for at minimere risikoen for afrunding af fastgørelseselementer.
- Et omfattende mekanisk værktøjssæt skal bygge bro mellem standard metriske/SAE-størrelser og moderne specialfastgørelseselementer (f.eks. E-Torx, triple square) for at servicere moderne flåder.
- Standardisering af drevstørrelsen (1/4', 3/8', 1/2') dikterer både tilgængelighed i snævre motorrum og maksimale drejningsmomentgrænser.
- Præcis værktøj-til-fastener-matchning eliminerer tids- og materialeomkostningerne ved at udvinde afklippede eller afrundede bolte.
- Værktøjsorganisation og -portabilitet påvirker ROI direkte ved at reducere tidsforbrugt søgning og mindske tab af værktøj under reparationer på mobil eller tværs af værksteder.
Definition af succeskriterier for håndtering af fastener
At matche værktøjet nøjagtigt til fastgørelsesprofilen er ikke til forhandling. Operationel effektivitet er afhængig af at minimere værktøjsbyttetiden. Mekanikere har brug for færre fysiske ture til hovedværktøjskassen, når de har det rigtige udstyr ved bugten. Faren for 'næsten rigtige' tolerancer er alvorlig. Brug af krydsningsstykker i tæt nok størrelse under belastning forårsager fysisk skade. En 10 mm topnøgle er ikke en 3/8' fatning. En 19 mm skruenøgle er ikke en 3/4' skruenøgle. At tvinge disse pasformer ødelægger hardware. Præcise værktøjstolerancer forhindrer afisolering af rustne eller fastklemte bolte. De beskytter overspændte fastgørelseselementer mod yderligere nedbrydning. Tilgængelighed er en anden kritisk faktor. Værktøj skal nå blokerede fastgørelseselementer i moderne, kompakte motorrum. Du bør ikke skulle fjerne overskydende komponenter bare for at dreje en enkelt bolt.
Når der arbejdes på kraftige affjedringskomponenter eller udstødningsmanifolder, forårsager varmecyklussen og miljøpåvirkningen at fastgørelseselementer sætter sig fast. Hvis du anvender en fatning med dårlig tolerance på en rusten udstødningsmanifoldmøtrik, vil hjørnerne klippes af med det samme. Dette gør en fem-minutters fjernelse til en to-timers ekstraktionsproces, der involverer brændere, bor og gevindhaner. Den økonomiske virkning af dette scenarie er massiv, når den multipliceres på tværs af en travl butiksgulv. Teknikere mister faste timer, og butikken mister bugtens omsætningskapacitet. Et værktøjssæt af høj kvalitet forhindrer dette ved at gribe fast fastgørelseselementet sikkert på dets flade, og overføre maksimalt drejningsmoment uden at glide.
Desuden er moderne motorrum spækket med elektronik, emissionsudstyr og VVS. Afstanden er minimal. En standardfatning og skralde passer muligvis ikke mellem firewallen og cylinderhovedet. Teknikere har brug for lavprofilfatninger, fleksible skralder og slingreforlænger for at navigere i disse trange områder. Succes med befæstelsesstyring betyder at have den nøjagtige kombination af drevstørrelse, muffedybde og forlængelseslængde for at nå bolten lige. Enhver vinkelindgreb øger risikoen for at runde fastgørelseshovedet.
Kernekomponenter i et fastener-optimeret autoreparationsværktøjssæt
Omfattende håndtering af fastgørelseselementer kræver specifikke væsentlige moduler. At nedbryde disse løsningskategorier sikrer, at du bygger en yderst dygtig mekanisk værktøjssæt , der kan håndtere alt fra sarte indvendige trim-skruer til fastlåste akselmøtrikker.
Det bærbare stiksæt: Drevstørrelser, punktkonfigurationer og fastenergeometrier
Applikationer i drevstørrelse dikterer funktionalitet. Brug 1/4' drev til indvendige, elektriske og applikationer med lavt drejningsmoment som slangeklemmer og sensorhuse. 3/8' drevet fungerer som den primære standard for generelt motorarbejde, bremsekalibre og lette chassiskomponenter. Træd op til 1/2' drev til tung affjedring, drivlinje og møtrikapplikationer, hvor der kræves et højt brudmoment. Indgrebsvirkeligheder betyder noget. En 6-punkts fatning håndterer højt drejningsmoment gennem flad overfladekontakt. En 12-punkts fatning tilbyder bekvemmelighed, men er afhængig af hjørnekantskontakt, hvilket gør den uegnet til bolte, der er rustet for meget.
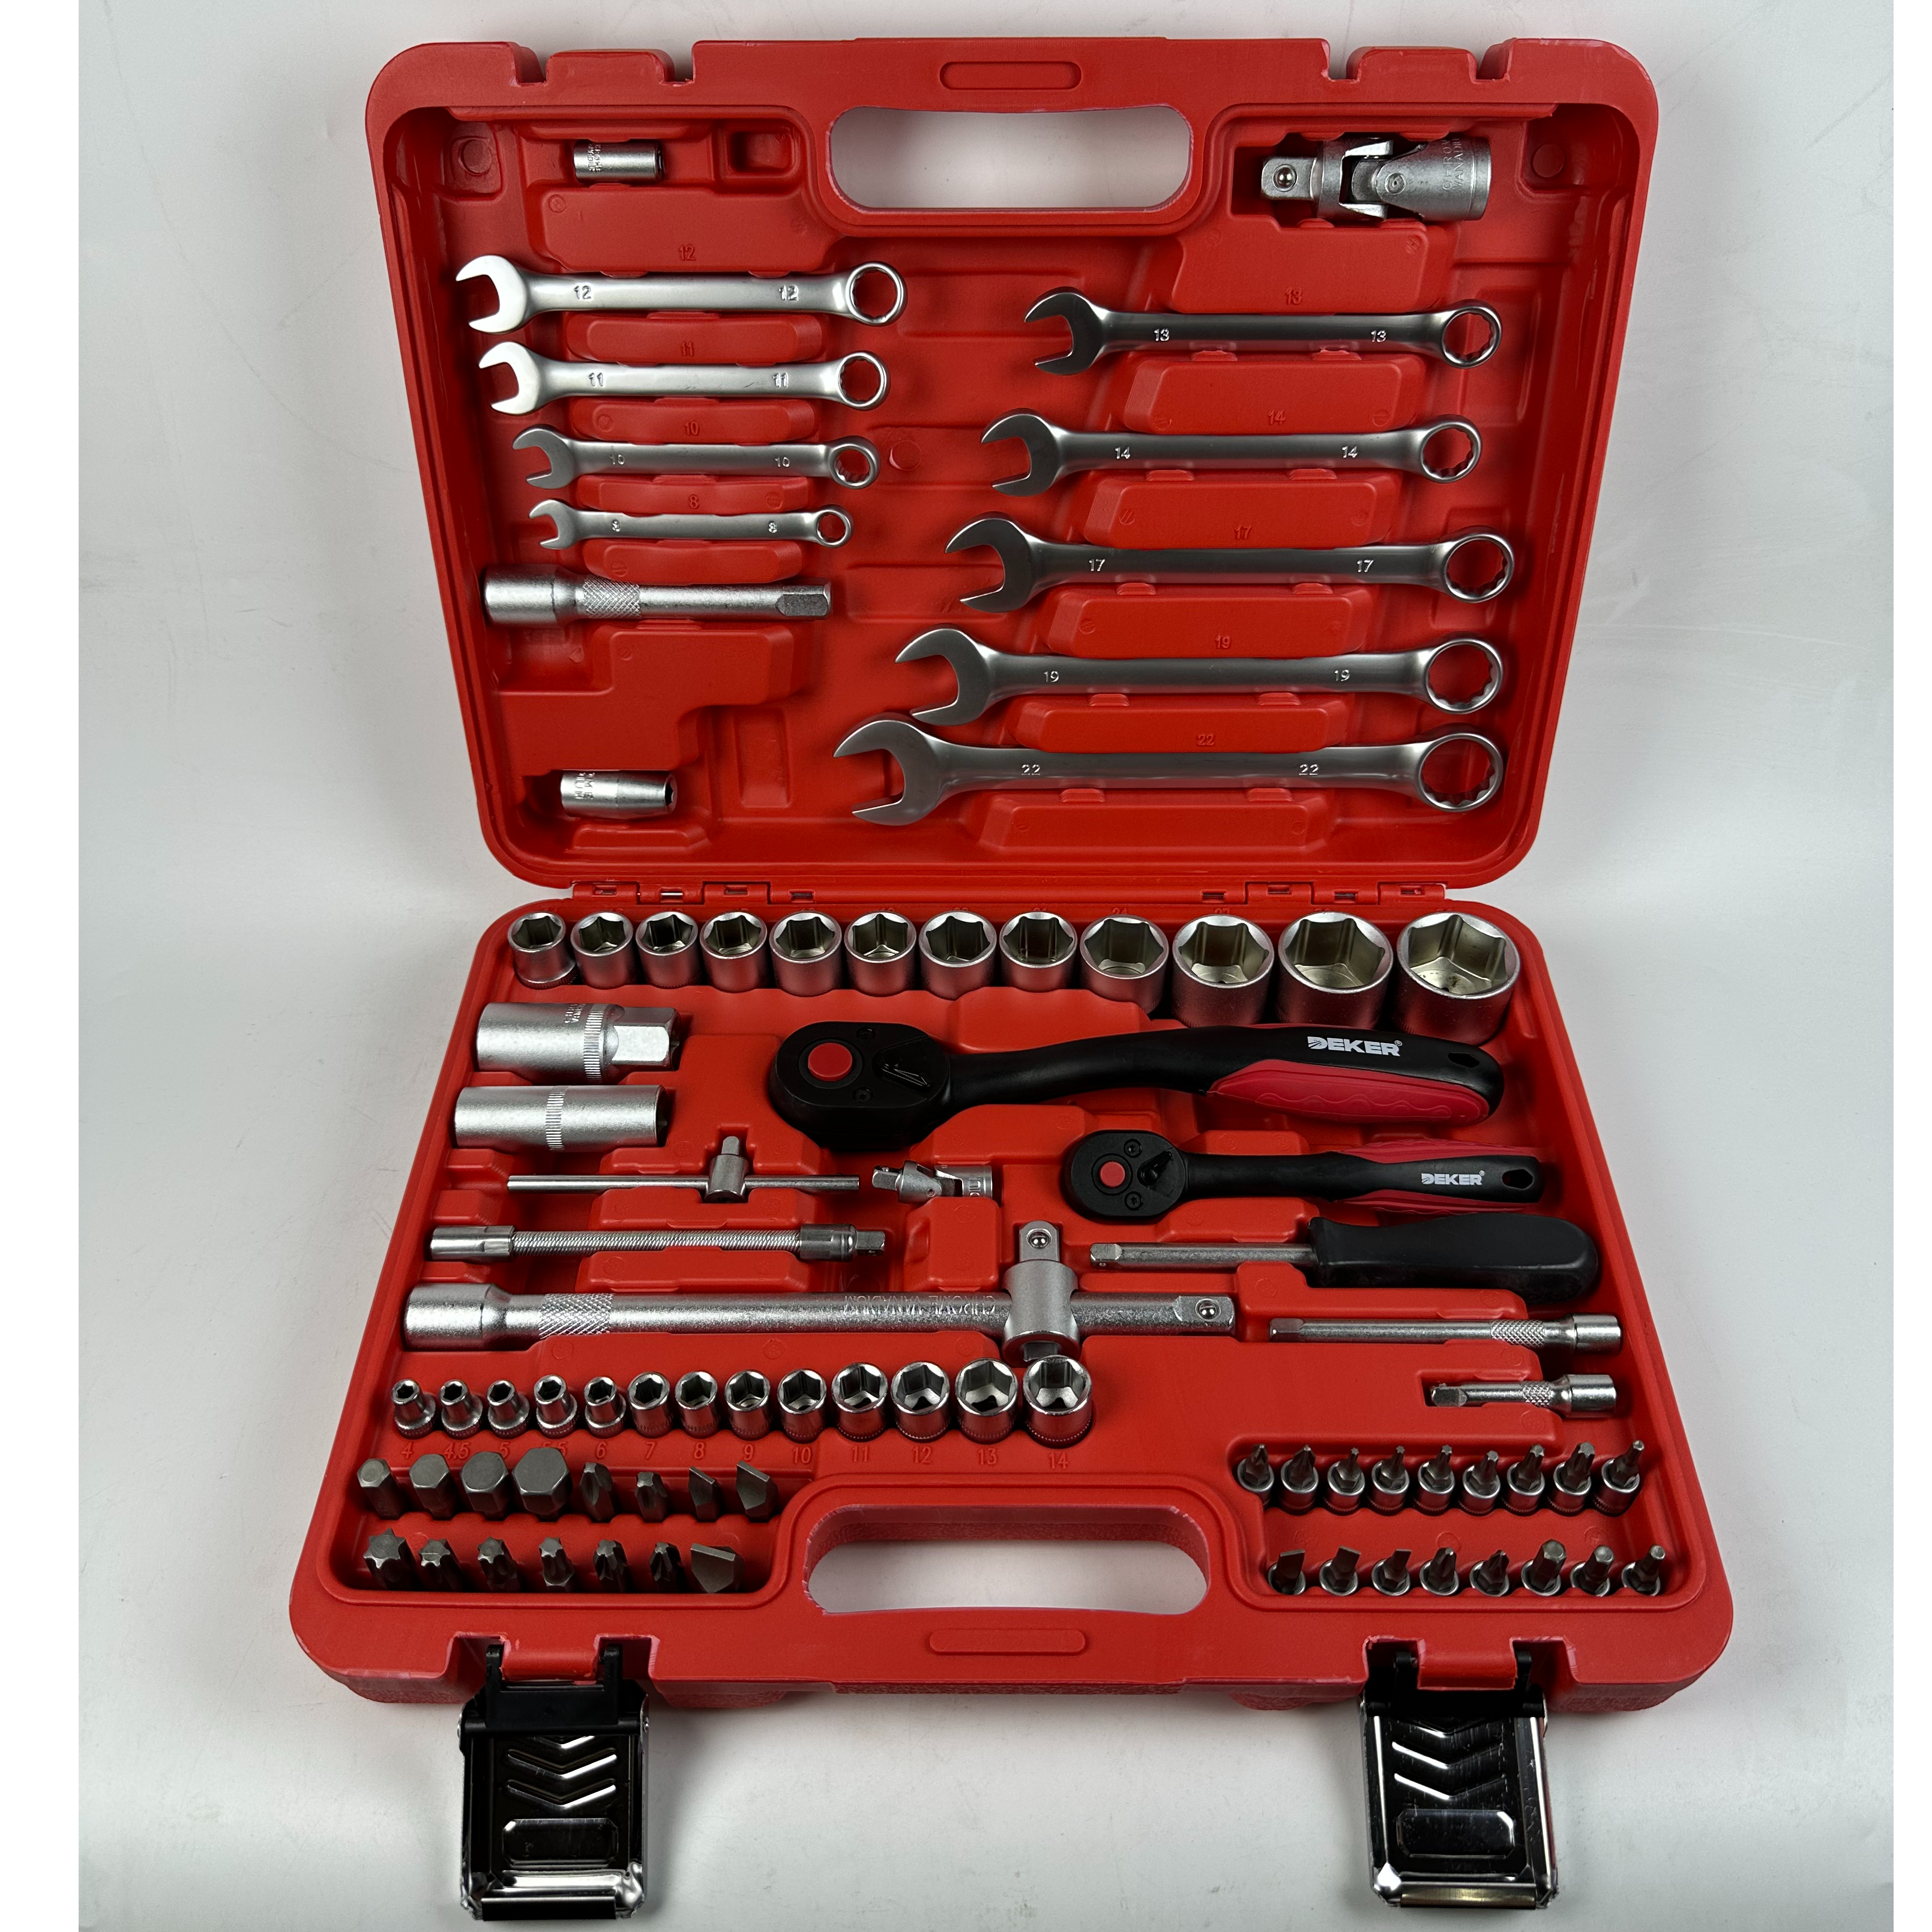
Formalsidighed er afgørende. En pålidelig bærbart fatningssæt indgriber forskellige fastgørelsesgeometrier. Den håndterer spline, firkantede, sekskantede og delvist afrundede hoveder. Europæiske køretøjer anvender i høj grad E-Torx (ekstern Torx) og tredobbelt firkantede fastgørelsesanordninger, hvilket kræver dedikerede fatningssæt for at forhindre stripning. Bærbarhed kræver etuiets holdbarhed. Se efter metallåsemekanismer og sikre fatningsfastholdelsessystemer. Disse funktioner overlever mobile og markmiljøer, hvor værktøj ofte transporteres i servicelastbiler eller på tværs af ujævne butiksgulve.
- Identificer den primære drevstørrelse, der er nødvendig for den specifikke reparationsopgave, for at undgå overspænding af sarte fastgørelseselementer.
- Vælg en 6-punkts fatning til enhver bolt, der udsættes for vejr, varme eller tung belastning.
- Reserve 12-punkts fatninger til 12-punkts fastgørelsesanordninger eller applikationer med lavt drejningsmoment i trange rum, hvor indgrebsvinklerne er begrænsede.
- Undersøg stikdåsen for intern slitage eller afskalning af krom, før der påføres kraftig kraft.
Skraldenøglesættet: Tandtælling, svingbue og adgangsteknik
Mekanismeevaluering har direkte indflydelse på clearance. En 72-tands mekanisme kræver en 5-graders svingbue. En 90-tands mekanisme behøver kun en 4-graders bue. Denne lille forskel har betydning i områder med lav frihøjde som serpentine-remstrammere eller klokkehusbolte. Variationer af skruenøgle udvider dine muligheder. Integrer kombinationsnøgler og skralde gearnøgler. Tilføj specialiserede offset-ringnøgler for at nå dybt forsænkede bolte. Udvælgelseskriterier kræver balance. Du skal veje en Skraldenøgle indstiller hovedtykkelsen mod dens maksimale drejningsmomentgrænser.
Skraldenøgler har revolutioneret fastprismekanikken, men de har begrænsninger. Skraldekasseenden er typisk bredere end en standardkasseende, hvilket kan forhindre den i at passe ind i forsænkede bolthuller. Derudover kan den indvendige palmekanisme svigte, hvis den udsættes for ekstremt afbrydelsesmoment. Teknikere bør bruge en standard kombinationsnøgle eller en afbryderstang til at knække en stram bolt løs og derefter skifte til skraldenøglen for hurtig fjernelse.
Momentnøglesættet: Præcision, kalibrering og ledintegritet
Overholdelse og præcision er absolutte nødvendigheder. Nøjagtig drejningsmomentpåføring beskytter moderne aluminiumsmotorblokke. Det sikrer topstykker og følsomme affjedringskomponenter. Overdrejning af en stålbolt i en aluminiumsblok vil trække gevindene ud, hvilket kræver en tidskrævende Helicoil eller Time-Sert reparation. Underspænding af en affjedringskomponent kan føre til katastrofale fejl på vejen. Teknologityper varierer. Kliknøgler giver mekanisk feedback og høj holdbarhed til butiksmiljøer. Digitale elektroniske skruenøgler giver vinkelmåling i realtid og datalogning, hvilket er afgørende for drejningsmoment-til-ydelse (TTY) fastgørelsesanordninger, der er almindelige i moderne hovedpakninger.
Vedligeholdelse sikrer nøjagtighed. Etabler en baseline kalibreringsplan for enhver professionel momentnøgle sæt . Kalibrer dem hver 5.000 cyklusser eller årligt for at opretholde overholdelse af sikkerheden. Opbevar altid klik-type momentnøgler på deres laveste indstilling for at forhindre den indvendige fjeder i at tage et sæt, hvilket ødelægger værktøjets nøjagtighed.
Tillæg med højt drejningsmoment: Afbryderstænger og slagværktøj
Gearing beskytter sarte mekanismer. Brug 1/2' drevafbryderstænger til højt afbrydelsesmoment. De frigør fastsiddende fastgørelseselementer og beskytter skralde med høje tandtæller mod intern gearfejl. Materialeforskel er kritisk. Håndværktøjs-kromvanadium- (Cr-V)-fatninger er skøre under stød. Stødklassificerede krommolybdæn-anvendelser-Molybdæn-anvendelse-Molybdæn-sockets (Cr-V-sockets). stikkontakter på pneumatiske eller ledningsløse stødbelastninger for at forhindre katastrofal splintring, som udgør en alvorlig sikkerhedsrisiko for teknikeren.
Metrisk vs. SAE (Imperial): Navigation Modern Fleet Requirements
Industrien har skiftet overvældende til metriske fastgørelseselementer. Moderne indenlandsk, importeret og kommerciel bilproduktion er afhængig af metriske standarder. Der eksisterer dog stadig overlapninger mellem arv og eftermarked. Fuld SAE-dækning er nødvendig for klassiske køretøjer og tungt landbrugsudstyr. Specifikke indenlandske eftermarkedsmodifikationer bruger også imperiale størrelser. Globale standarder påvirker grænseoverskridende flådevirkeligheder. Internationale teknikere, der arbejder på blandet importeret maskineri, kræver ofte imperialistiske kapaciteter. Kitoptimering undgår unødig vægt. Skræddersy det metriske/SAE-forhold til din primære tjenestedemografi for at reducere bulk og overflødige udgifter.
Brug af en metrisk fatning på en SAE-fastgørelsesanordning eller omvendt er en almindelig årsag til afrundede bolte. Selvom en 13 mm fatning kan føles som om den passer til et 1/2' bolthoved, betyder den lille dimensionsforskel, at fatningen kun vil komme i kontakt med selve hjørnerne af befæstelseselementet. Under højt drejningsmoment vil disse hjørner blive forskåret. Teknikere skal opretholde streng disciplin i at identificere befæstelsesstandarden, før der påføres kraft. Gevindmålere til fastgørelse af digitale dimensioner og stigningsmålere er nyttige værktøjer til fastgørelse af dimensioner og stigningsmålere. identifikation er vanskelig.
| Fastener Standard |
Primary Applications |
Tool Kit Priority |
| Metrisk (mm) |
Moderne indenlandske, asiatiske, europæiske køretøjer |
Høj - essentiel til daglig drift |
| SAE (Imperial) |
Klassiske biler, landbrugsudstyr, ældre indenlandske lastbiler |
Medium – påkrævet baseret på specifikke butiksdemografi |
| Specialitet (Torx, E-Torx) |
Moderne motorrum, interiør, europæisk chassis |
Høj - Voksende nødvendighed for reparationer af sen model |
| Triple Square (XZN) |
Tyske køretøjsdrivlinjer, dørlåse, topstykker |
Høj - Obligatorisk for europæiske specialbutikker |
Evaluering af værktøjskvalitet: Funktioner-til-resultater og konceptuelle afvejninger
Produktionstolerancer definerer værktøjets levetid. Avancerede flankedrev-design forhindrer afrunding. De udøver kraft på de flade sider af fastgørelseselementet i stedet for de sårbare hjørner. Materialesammensætning involverer afvejninger. Tykke værktøjsvægge giver strukturel styrke under tung belastning. Tyndvæggede fatningsdesign giver bedre tilgængelighed for snævre, forsænkede afstande, såsom tændrørsrør eller dybt forsænkede alufælgemøtrikker. Finish og korrosionsbestandighed påvirker daglig brug. Fuldpoleret krom er let at rengøre og giver overlegen kemisk modstand mod bremsevæske og olie. Matt industriel fosfat-finish giver bedre greb. De forhindrer glidning under olierede forhold, men kræver regelmæssig oliering for at forhindre overfladerust.
Når du vurderer skruenøgler, skal du se efter minimal afbøjning under belastning. En billig skruenøgle vil sprede sig åben, når der påføres et højt drejningsmoment på den åbne ende, runder fastgørelseselementet og potentielt får teknikerens knoer til at smadre ind i omgivende komponenter. Højkvalitetsnøgler bevarer deres dimensionsstabilitet selv under ekstrem kraft. Broching-processen, der bruges til at skære de indvendige splines af en kassenøgle eller fatning, skal være præcis; sjusket broaching fører til en løs pasform og uundgåelig beskadigelse af fastgørelseselementer.
Implementeringsrisici: Organisation, portabilitet og værktøjsopbevaring
Omkostningerne ved uorganisering er høje. Manglende fatninger skaber driftsmodstand. De forårsager tabte fakturerbare timer og hyppige erstatningsudgifter. Opbevaringsløsninger afbøder disse tab. Blæsestøbte etuier med høj slagkraft giver maksimal bærbarhed og miljøbeskyttelse for mobile mekanikere. Præcisionsudskårne EVA-skumbakker giver visuel lagerstyring. De muliggør hurtig størrelsesidentifikation for stationære værktøjskasser. Implementer strenge værktøjskontrolprotokoller. Standardiser kitlayouts for at sikre, at fastgørelsesstørrelser med store tab som 10 mm, 13 mm og 1/2' med det samme tages i betragtning ved slutningen af hvert skift.
En uorganiseret værktøjskasse tvinger en tekniker til at bruge minutter på at lede efter den rigtige fatning til hver bolt. I løbet af en otte-timers vagt giver denne spildtid et betydeligt tabt omsætning. Skyggeværktøjskasser med EVA-skum fremskynder ikke kun værktøjsudvindingen, men giver også et øjeblikkeligt visuelt signal, hvis et værktøj efterlades under en kundes hætte. At efterlade et værktøj i en motorrum er ikke kun et økonomisk tab; det er et alvorligt sikkerhedsansvar, hvis værktøjet blokerer en køleventilator eller kortslutter en elektrisk forbindelse.
Konklusion
Et effektivt værktøjssæt er ikke defineret af det blotte antal stykker. Det er defineret af præcision, metallurgi og specifik fastgørelsesdækning. Baser købsbeslutninger på primære servicerede køretøjstyper. Evaluer standardkravene til drevstørrelse og behovet for værktøjer med lav frigang.
- Revider aktuelle værktøjsopgørelser med det samme for at identificere kritiske størrelseshuller eller strukturelt slid.
- Etabler en stiv, dokumenteret kalibreringsplan for alle præcisionsmomentinstrumenter.
- Invester i modulære værktøjskonfigurationer med høj tolerance, der er skræddersyet til din specifikke daglige reparationsvolumen.
- Overgang til EVA-skumopbevaring med høj synlighed for at eliminere spildtid på at lede efter mistede stikkontakter.
FAQ
Spørgsmål: Hvad er den tekniske forskel mellem 6-punkts og 12-punkts fatninger?
A: En 6-punkts sokkel kommer i kontakt med de flade sider af en fastgørelsesanordning, hvilket muliggør påføring med højt drejningsmoment uden at runde bolthovedet. En 12-punkts sokkel er i kontakt med hjørnerne, hvilket giver lettere indgreb i trange rum, men risikerer skade under tung belastning.
Q: Kan jeg bruge en metrisk fatning på en SAE-lukning, hvis pasformen føles tæt nok?
A: Nej. Brug af en størrelse, der er tæt nok, skaber ukorrekte tolerancer. Påføring af drejningsmoment vil strippe fastgørelseshjørnerne, hvilket gør det ekstremt vanskeligt at fjerne og kræver dyre ekstraktionsmetoder.
Q: Hvad er forskudte ringnøgler, og hvornår er de påkrævet i forhold til standard kombinationsnøgler?
A: Forskudte ringnøgler har et dybt vinklet hoved. De er forpligtet til at nå forsænkede bolte eller fastgørelsesanordninger, der er blokeret af omgivende motorkomponenter, hvor en flad kombinationsnøgle ikke fysisk kan passe.
Spørgsmål: Har jeg brug for både metriske og SAE-værktøjer i et moderne mekanisk værktøjssæt?
A: Det afhænger af din arbejdsbyrde. Moderne køretøjer er overvejende metriske. Men hvis du servicerer klassiske biler, tunge landbrugsmaskiner eller visse reservedele, er SAE-værktøj stadig nødvendigt.
Q: Hvilken drevstørrelse (1/4', 3/8', eller 1/2') er mest almindelig til daglig bilreparation?
A: 3/8' drevet er den mest almindelige og alsidige størrelse til almindeligt motor- og chassisarbejde. Det giver den bedste balance mellem drejningsmomentkapacitet og fysisk tilgængelighed.
Q: Hvor ofte skal et professionelt momentnøglesæt kalibreres?
Sv: Professionelle momentnøgler skal kalibreres for hver 5.000 cyklusser eller mindst én gang årligt. At tabe skruenøglen eller opbevare den under spænding kræver også øjeblikkelig rekalibrering for at sikre nøjagtigheden.
Spørgsmål: Kan jeg bruge standard kromfatninger på en ledningsfri eller pneumatisk slagnøgle?
A: Brug aldrig kromvanadium (Cr-V) håndfatninger på slagværktøj. Det skøre metal kan splintres under hurtige stødbelastninger. Brug altid sorte krommolybdæn (Cr-Mo) stødklassificerede stikkontakter.


