Невідповідні інструменти несуть приховані експлуатаційні витрати. Погані виробничі допуски та закруглені кріплення руйнують ефективність цеху. Сучасні транспортні засоби використовують дедалі складніше поєднання метричних, SAE, Torx і спеціальних кріплень. Відсутність точної специфікації інструменту призводить до пошкодження головок болтів, поломки екстракторів, затримки часу ремонту та втрати оплачуваних годин. Підводний камінь «досить близько» є серйозною проблемою. Використання гнізда 1/2' для кріплення 13 мм загрожує катастрофічним виходом з ладу компонента. Точне визначення розміру запобігає цим дорогим помилкам. Ви повинні оцінити, вибрати та налаштувати професіонала Набір інструментів для ремонту автомобіля обережно. Він повинен забезпечувати повне покриття кріплень, мінімізувати зайве перекриття та витримувати суворі умови професійного цеху.
- Надавайте перевагу 6-точковим гніздам над 12-точковими варіантами для застосувань із високим крутним моментом, щоб мінімізувати ризик закруглення кріплення.
- Комплексний набір механічних інструментів повинен подолати розрив між стандартними метричними/SAE розмірами та сучасними спеціальними кріпленнями (наприклад, E-Torx, потрійний квадрат) для обслуговування сучасних автопарків.
- Стандартизація розміру диска (1/4', 3/8', 1/2') визначає як доступність у тісних моторних відсіках, так і обмеження максимального крутного моменту.
- Точне узгодження інструмента з кріпильним елементом усуває витрати часу та матеріалів на вилучення зрізаних або закруглених болтів.
- Організація інструменту та портативність безпосередньо впливають на рентабельність інвестицій, скорочуючи час, витрачений на пошук, і пом’якшуючи втрати інструменту під час мобільного або міжцехового ремонту.
Визначення критеріїв успіху для управління кріпленнями
Точна відповідність інструменту профілю кріплення не підлягає обговоренню. Ефективність роботи залежить від мінімізації часу на заміну інструментів. Механікам потрібно менше фізичних поїздок до головної скрині з інструментами, коли у них є потрібне спорядження. Небезпека «майже правильних» допусків є серйозною. Використання кросоверів достатньо близького розміру під навантаженням спричиняє фізичні пошкодження. Головка на 10 мм — це не головка на 3/8 дюйма. Ключ на 19 мм — це не ключ на 3/4 дюйма. Примусове підгонку руйнує обладнання. Точні допуски інструменту запобігають здиранню іржавих або застряглих болтів. Вони захищають кріпильні елементи з надмірним затягуванням від подальшої деградації. Доступність є ще одним важливим фактором. Інструменти повинні досягати кріпильних елементів, які перешкоджають роботі, у сучасних, компактних моторних відсіках. Вам не доведеться видаляти зайві компоненти, щоб просто повернути один болт.
Під час роботи з надміцними компонентами підвіски або випускними колекторами зміна температури та вплив навколишнього середовища спричиняють заїдання кріплень. Якщо на гайку випускного колектора, що проіржавіла, ви прикріпите гніздо з поганим допуском, кути відразу зірветься. Це перетворює п’ятихвилинне видалення на двогодинний процес екстракції за допомогою пальників, свердел і різьбових мітчиків. Фінансовий вплив цього сценарію є величезним, якщо помножити його на завантажений цех. Технічні працівники втрачають години за фіксованою ставкою, а цех втрачає пропускну здатність. Високоякісний набір інструментів запобігає цьому, надійно захоплюючи кріпильний елемент на його площині, передаючи максимальний крутний момент без ковзання.
Крім того, сучасні моторні відсіки наповнені електронікою, обладнанням для викидів і сантехнікою. Кліренс мінімальний. Стандартне гніздо та тріскачка можуть не підходити між брандмауером і головкою циліндра. Технікам потрібні низькопрофільні розетки, тріскачки з гнучкою головкою та подовжувачі, що коливаються, щоб пересуватися в цих тісних просторах. Успіх у управлінні кріпильними елементами означає наявність точного поєднання розміру приводу, глибини гнізда та довжини подовжувача, щоб досягти болта прямо. Будь-яке зачеплення не під кутом збільшує ризик округлення головки кріплення.
Основні компоненти набору інструментів для ремонту автомобілів, оптимізованого для кріплень
Комплексна робота з кріпленнями вимагає спеціальних основних модулів. Розбивка цих категорій рішень гарантує, що ви створите високопродуктивне рішення Механічний набір інструментів , який може впоратися з будь-чим, починаючи від тонких гвинтів внутрішньої обробки до застряглих гайок осі.
Портативний набір розеток: розміри дисків, конфігурації точок і геометрія кріплень
Додатки розміру диска визначають функціональність. Використовуйте привід 1/4' для внутрішніх, електричних і низьких крутних моментів, як-от хомути для шлангів і корпуси датчиків. Привід 3/8' є основним стандартом для загальної роботи двигуна, гальмівних супортів і легких компонентів шасі. Збільште привід до 1/2' для важкої підвіски, трансмісії та наконечних гайок, де потрібен високий крутний момент відриву. Реальність залучення має значення. 6-точкове гніздо забезпечує високий крутний момент завдяки контакту з плоскою поверхнею. 12-точкове гніздо забезпечує зручність, але покладається на контакт кута й краю, що робить його непридатним для сильно заіржавілих або затягнутих болтів.
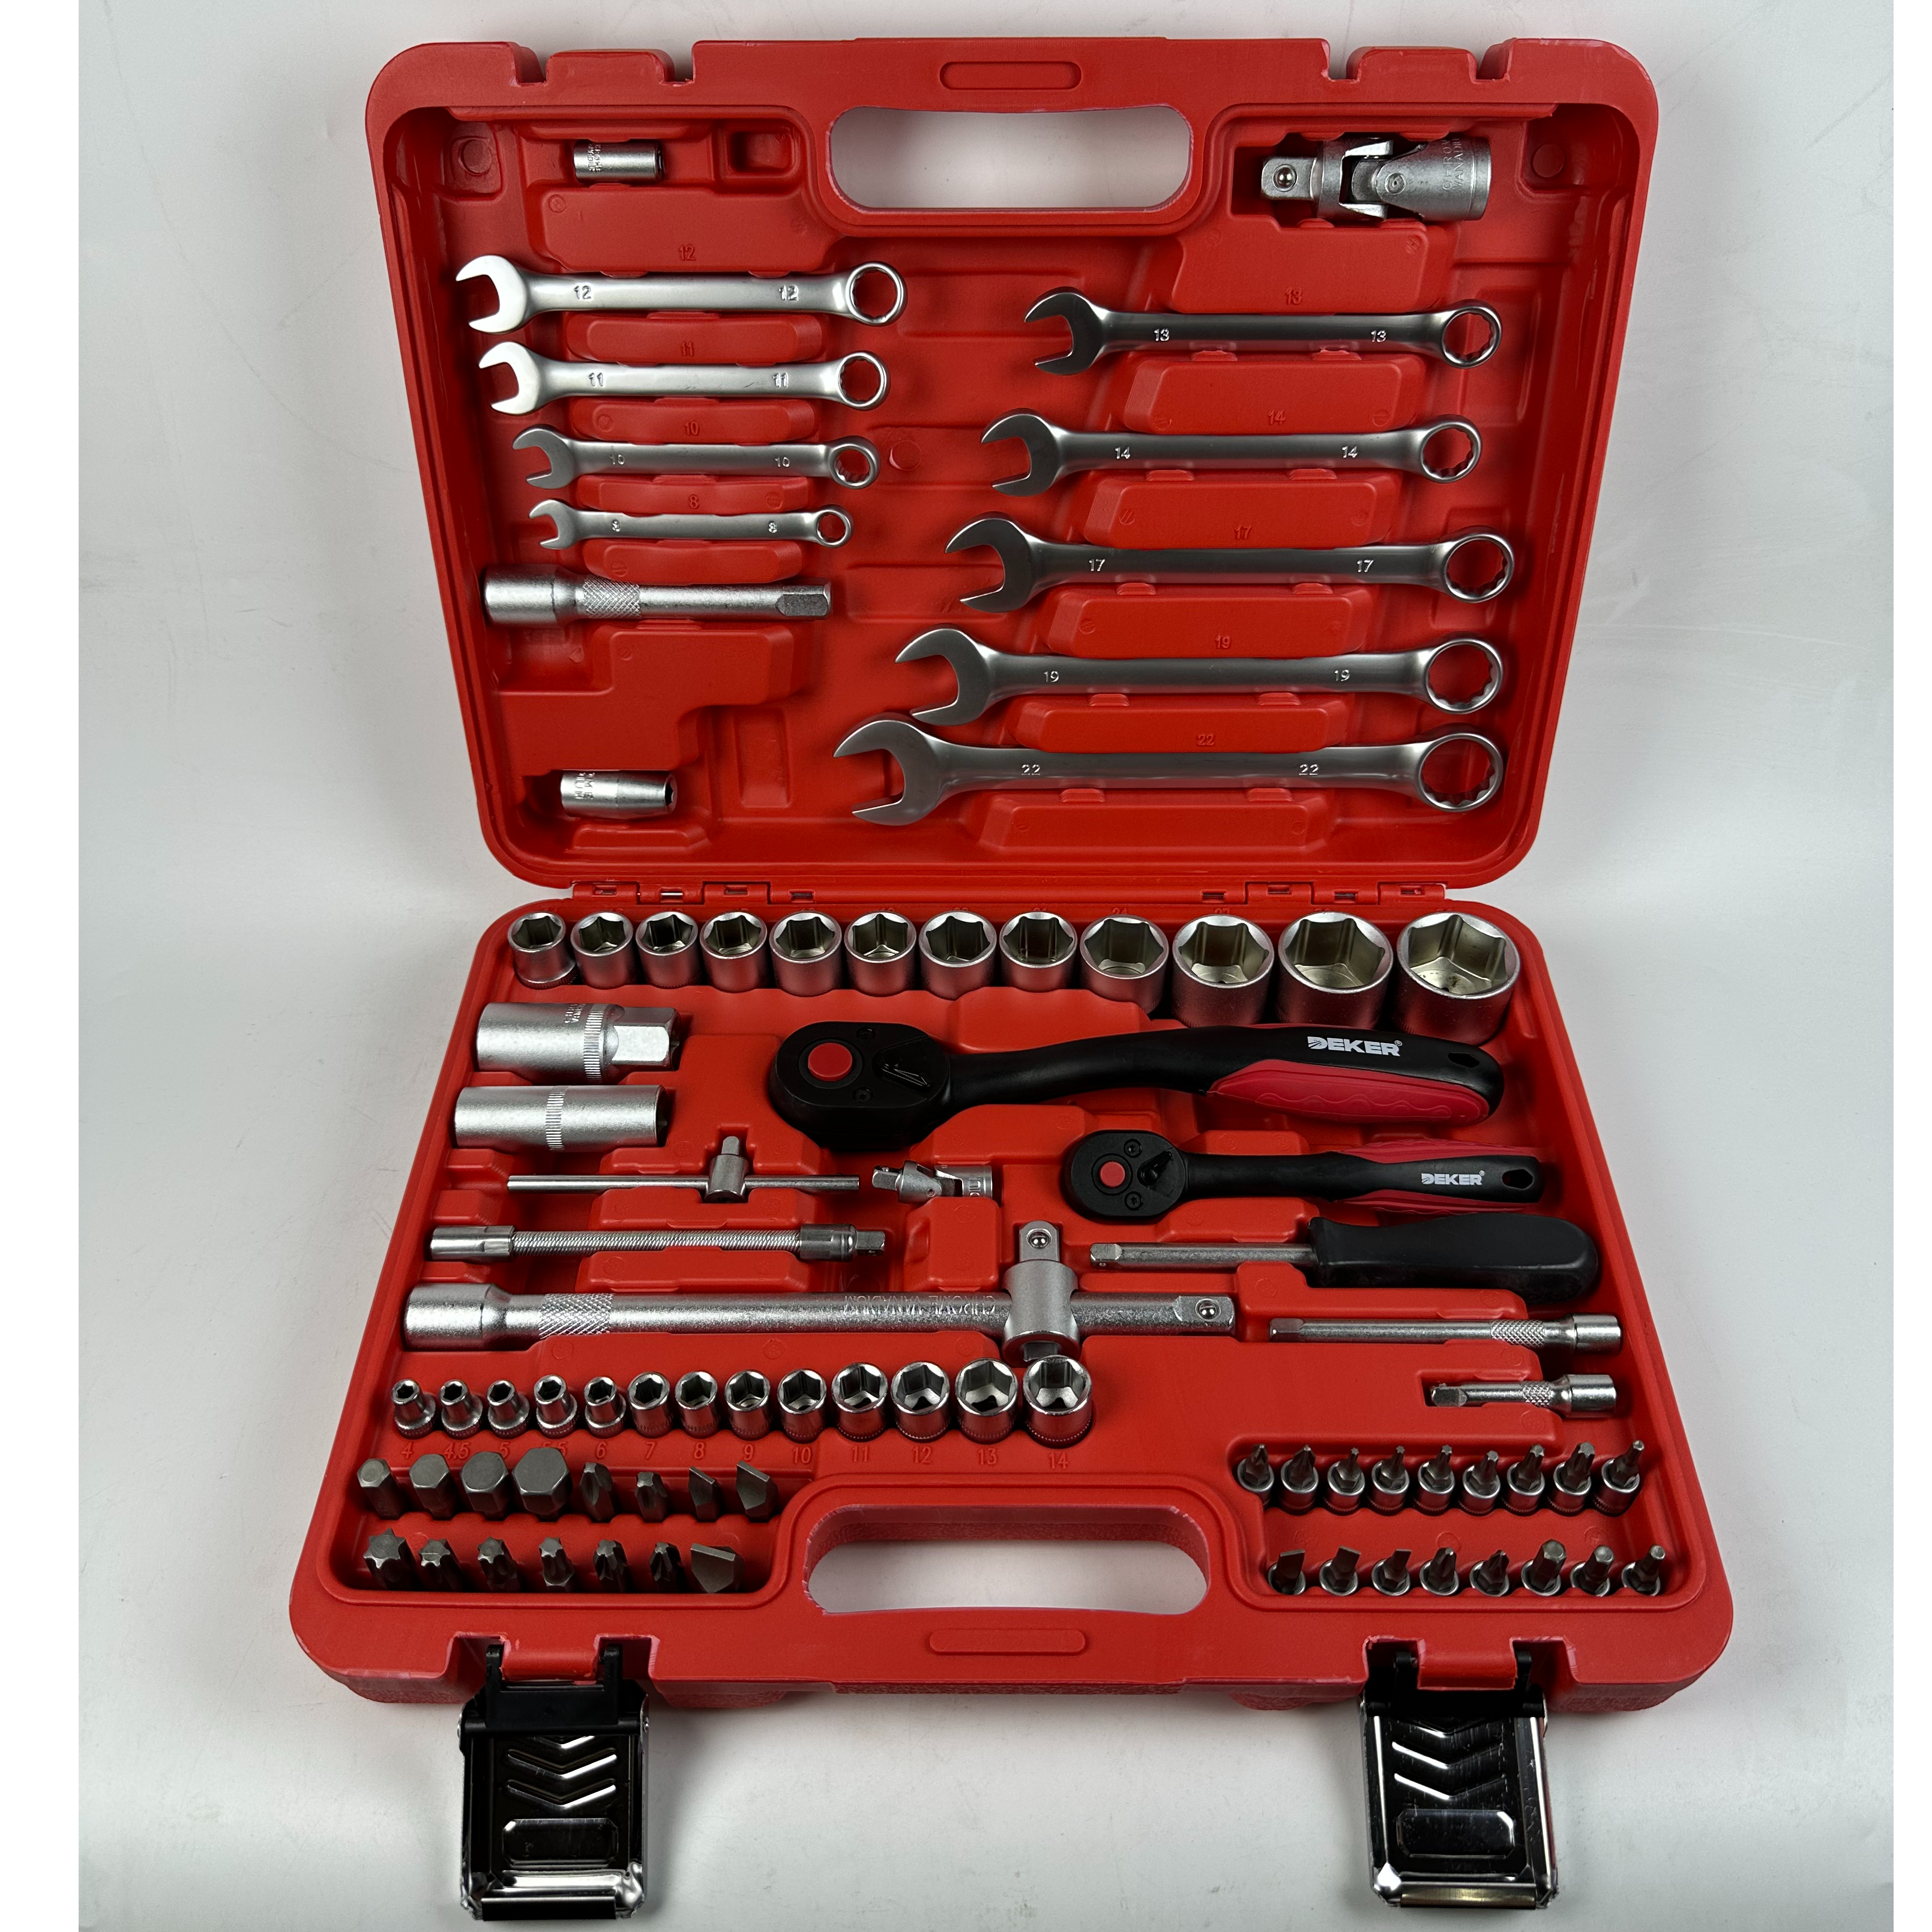
Універсальність форми має вирішальне значення. Надійний Портативний набір розеток задіє кріпильні елементи різної геометрії. Він обробляє шлицеві, квадратні, шестигранні та частково закруглені головки. Європейські транспортні засоби активно використовують E-Torx (зовнішній Torx) і трикутні кріпильні елементи, які вимагають спеціальних наборів розеток, щоб запобігти розриву. Портативність вимагає довговічності корпусу. Шукайте металеві засувки та надійні системи утримання розеток. Ці функції витримують мобільні та польові середовища, де інструменти часто перевозять у службових вантажівках або по нерівних поверхах цеху.
- Визначте розмір основного диска, необхідний для конкретного ремонтного завдання, щоб уникнути надмірного затягування тонких кріплень.
- Виберіть 6-точкове гніздо для будь-якого болта, що піддається впливу погодних умов, спеки або великого навантаження.
- Зарезервуйте 12-точкові гнізда для 12-точкових кріплень або застосувань із низьким моментом затягування у вузьких місцях, де обмежені кути зачеплення.
- Перевірте гніздо на наявність внутрішнього зносу або відшаровування хрому перед застосуванням сильної сили.
Набір гайкових ключів із тріскачкою: підрахунок зубів, поворотна дуга та техніка доступу
Оцінка механізму безпосередньо впливає на кліренс. Для механізму з 72 зубцями потрібна дуга повороту на 5 градусів. Для механізму з 90 зубами потрібна лише дуга 4 градуси. Ця невелика різниця має значення в місцях із низьким зазором, як-от змієподібні натягувачі ременів або болти корпусу дзвона. Варіанти гайкових ключів розширюють ваші можливості. Інтегруйте комбіновані гайкові ключі та гайкові ключі з тріскачкою. Додайте спеціалізовані накидні гайкові ключі, щоб дістатися до глибоко заглиблених болтів. Критерії відбору вимагають балансу. Ви повинні зважити a храповим ключем встановіть товщину головки відповідно до меж максимального крутного моменту.
Храпові гайкові ключі зробили революцію в механіці фіксованої ставки, але вони мають обмеження. Кінець коробки з храповим механізмом зазвичай ширший, ніж стандартний кінець коробки, що може перешкоджати його встановленню в заглиблених отворах для болтів. Крім того, внутрішній затискний механізм може вийти з ладу, якщо піддатися надзвичайному крутному моменту відриву. Техніки повинні використовувати стандартний комбінований гайковий ключ або брусок, щоб відкрутити затягнутий болт, а потім переключитися на гайковий ключ із тріскачкою для швидкого зняття.
Набір динамометричних ключів: точність, калібрування та цілісність з’єднання
Відповідність і точність є абсолютною необхідністю. Точне застосування крутного моменту захищає сучасні алюмінієві блоки двигуна. Він закріплює головки циліндрів і чутливі компоненти підвіски. Надмірне затягування сталевого болта в алюмінієвому блоці призведе до висмикування різьблення, що потребує трудомісткого ремонту Helicoil або Time-Sert. Недостатній крутний момент компонента підвіски може призвести до катастрофічної поломки на дорозі. Типи техніки різні. Затискні гайкові ключі забезпечують механічний зворотний зв’язок і високу довговічність для робочих умов. Цифрові електронні гайкові ключі забезпечують вимірювання кута в режимі реального часу та реєстрацію даних, що є важливим для кріпильних елементів із крутним моментом до плинності (TTY), поширених у сучасних прокладках головки.
Технічне обслуговування забезпечує точність. Створіть базовий графік калібрування для будь-якого професіонала набір динамометричних ключів . Калібруйте їх кожні 5000 циклів або щорічно, щоб забезпечити відповідність вимогам безпеки. Завжди зберігайте динамометричні ключі із замиканням у найнижчому положенні, щоб запобігти натисканню внутрішньої пружини, що погіршує точність інструменту.
Додатки з високим крутним моментом: ламальні штанги та ударні інструменти
Важелі захищають делікатні механізми. Використовуйте 1/2' розривні стрижні для високого крутного моменту відриву. Вони звільняють затиснуті кріплення та захищають тріскачки з великою кількістю зубів від внутрішньої поломки шестерні. Відмінність матеріалу має вирішальне значення. Хромованадієві (Cr-V) гнізда ручного інструменту крихкі під ударом. Ударостійкі хромомолібденові (Cr-Mo) гнізда поглинають сильні удари. Ніколи не використовуйте гнізда Cr-V на пневматичні або бездротові ударні навантаження, щоб запобігти катастрофічному пошкодженню, яке створює серйозний ризик для безпеки техніка.
Метрична система проти SAE (імперська система): навігація до сучасних вимог флоту
Індустрія значною мірою перейшла на метричні кріплення. Сучасне вітчизняне, імпортне та комерційне виробництво автомобілів покладається на метричні стандарти. Однак перекриття застарілих і вторинних ринків все ще існує. Повне покриття SAE необхідне для класичних автомобілів і важкої сільськогосподарської техніки. Спеціальні вітчизняні модифікації післяпродажного обслуговування також використовують імперські розміри. Глобальні стандарти впливають на реалії транскордонного флоту. Міжнародним технікам, які працюють на змішаному імпортному обладнанні, часто потрібні імперські здібності. Оптимізація набору дозволяє уникнути непотрібної ваги. Пристосуйте співвідношення показників/SAE до вашої основної демографічної групи, щоб зменшити масові та зайві витрати.
Використання метричного гнізда на кріпленні SAE або навпаки є поширеною причиною закруглених болтів. Хоча 13-міліметрове гніздо може здатися таким, ніби воно підходить до головки болта 1/2', невелика різниця в розмірах означає, що гніздо торкатиметься лише самих кутів кріплення. Під високим крутним моментом ці кути будуть зрізатися. Техніки повинні дотримуватися суворої дисципліни у визначенні стандарту кріплення перед застосуванням сили. Датчики кроку різьби та цифрові штангенциркулі є корисними інструментами для перевірки розмірів кріплення під час візуальної ідентифікації
| Fastener Standard |
Primary Applications |
Tool Kit Priority |
| Метричний (мм) |
Сучасна вітчизняна, азіатська, європейська техніка |
Високий - необхідний для щоденних операцій |
| SAE (імперський) |
Класичні автомобілі, сільгосптехніка, старші вітчизняні вантажівки |
Середній – обов’язковий на основі конкретних демографічних даних магазину |
| Спеціальність (Torx, E-Torx) |
Сучасні моторні відсіки, обшивка салону, європейська ходова |
Високий – Зростаюча потреба в ремонті пізніх моделей |
| Потрійний квадрат (XZN) |
Трансмісії німецьких автомобілів, засувки дверей, головки блоку циліндрів |
Високий – обов’язковий для європейських спеціалізованих магазинів |
Оцінка якості інструменту: характеристики-результати та концептуальні компроміси
Виробничі допуски визначають довговічність інструменту. Удосконалені конструкції бокового приводу запобігають округленню. Вони застосовують силу до плоских сторін кріплення, а не до вразливих кутів. Склад матеріалу передбачає компроміси. Товсті стінки інструменту забезпечують міцність конструкції при великих навантаженнях. Конструкції розеток з тонкими стінками забезпечують кращий доступ для вузьких заглиблених зазорів, таких як трубки свічок запалювання або глибоко заглиблені гайки для легкосплавних коліс. Оздоблення та стійкість до корозії впливають на щоденне використання. Повністю полірований хром легко очищається та забезпечує чудову хімічну стійкість до гальмівної рідини та масла. Матове промислове фосфатне покриття забезпечує краще зчеплення. Вони запобігають ковзанню в масляних умовах, але потребують регулярного змащування, щоб запобігти іржі поверхні.
Оцінюючи гайкові ключі, зверніть увагу на мінімальний прогин під навантаженням. Дешевий гайковий ключ розгортається, коли до відкритого кінця прикладається високий крутний момент, округляючи кріпильну деталь і потенційно спричиняючи удари пальців пальців кулака про навколишні компоненти. Високоякісні гайкові ключі зберігають стабільність розмірів навіть під дією надзвичайного зусилля. Процес протяжки, який використовується для вирізання внутрішніх шліців торцевого або торцевого ключа, має бути точним; неакуратна протяжка призводить до нещільного прилягання і неминучого пошкодження застібки.
Ризики впровадження: організація, портативність та збереження інструментів
Ціна дезорганізації висока. Відсутні сокети створюють оперативне гальмування. Вони призводять до втрати оплачуваних годин і частих витрат на заміну. Рішення для зберігання зменшують ці втрати. Ударостійкі футляри з роздуванням забезпечують максимальну мобільність і захист навколишнього середовища для мобільних механіків. Прецизійно вирізані лотки з пінопласту EVA забезпечують візуальний контроль запасів. Вони дозволяють швидко визначити розмір стаціонарних ящиків для інструментів. Впровадити суворі протоколи контролю інструментів. Стандартизуйте макети комплектів, щоб забезпечити миттєвий облік розмірів кріплень із високими втратами, як-от 10 мм, 13 мм і 1/2 дюйма, наприкінці кожної зміни.
Невпорядкований ящик з інструментами змушує техніка витрачати хвилини на пошук відповідного гнізда для кожного болта. Протягом восьмигодинної зміни цей даремно витрачений час призводить до значної втрати прибутку. Затінення ящиків для інструментів піною EVA не тільки прискорює пошук інструменту, але й забезпечує негайну візуальну підказку, якщо інструмент залишився під капотом клієнта. Залишити інструмент у моторному відсіку – це не лише фінансова втрата; це серйозна відповідальність за безпеку, якщо цей інструмент блокує охолоджуючий вентилятор або замкне електричне з’єднання.
Висновок
Ефективний набір інструментів не визначається простою кількістю деталей. Визначається точністю, металургією та специфічним покриттям кріплення. Приймайте рішення про купівлю на основі основних типів транспортних засобів, що обслуговуються. Оцініть базові вимоги до розміру диска та потребу в інструментах доступу з низьким зазором.
- Негайно перевіряйте поточні запаси інструментів, щоб виявити критичні розриви розмірів або структурний знос.
- Встановіть суворий, задокументований графік калібрування для всіх точних моментних інструментів.
- Інвестуйте в модульні конфігурації інструментів з високим допуском, адаптовані до конкретного щоденного обсягу ремонту.
- Перехід до високовидимого сховища з пінопласту EVA, щоб уникнути втрати часу на пошуки втрачених розеток.
FAQ
З: Яка технічна різниця між 6-точковими та 12-точковими розетками?
A: 6-точкове гніздо контактує з плоскими сторонами кріпильного елемента, що дозволяє застосовувати високий крутний момент без округлення головки болта. 12-точкова розетка контактує з кутами, пропонуючи легше зачеплення у вузьких місцях, але ризикуючи пошкодженням під великим навантаженням.
З: Чи можу я використовувати метричну розетку на застібці SAE, якщо здається, що посадка досить щільна?
A: Ні. Використання достатньо близького розміру створює неправильні допуски. Застосування крутного моменту позбавить кути кріплення, що ускладнить його видалення та потребує дорогих методів вилучення.
З: Що таке накидні гайкові ключі та коли вони потрібні замість стандартних комбінованих ключів?
A: Накидні гайкові ключі мають глибоку кутову головку. Вони повинні дістатися до гвинтів із заглибленням або кріпильних елементів, які перешкоджають навколишнім компонентам двигуна, де фізично неможливо встановити плоский комбінований ключ.
Питання: чи потрібні мені як метричні, так і SAE інструменти в сучасному наборі механічних інструментів?
A: Це залежить від вашого робочого навантаження. Сучасні транспортні засоби переважно метричні. Однак, якщо ви обслуговуєте класичні автомобілі, важку сільськогосподарську техніку або певні запасні частини, інструменти SAE залишаються необхідними.
З: Який розмір диска (1/4', 3/8', або 1/2') є найпоширенішим для щоденного ремонту автомобіля?
A: Привід 3/8' є найпоширенішим і універсальним розміром для загальної роботи з двигуном і шасі. Він пропонує найкращий баланс потужності крутного моменту та фізичної доступності.
П: Як часто потрібно калібрувати професійний набір динамометричних ключів?
A: Професійні динамометричні ключі слід калібрувати кожні 5000 циклів або принаймні раз на рік. Упускання ключа або зберігання його під напругою також вимагає негайного повторного калібрування для забезпечення точності.
З: Чи можна використовувати стандартні хромовані гнізда на акумуляторному або пневматичному гайковерті?
A: Ніколи не використовуйте хромованадієві (Cr-V) ручні гнізда на ударних інструментах. Крихкий метал може розколотися під дією різких ударних навантажень. Завжди використовуйте чорні хроммолібденові (Cr-Mo) розетки зі стійкістю до ударів.


