Felaktiga verktyg har en dold driftskostnad. Dåliga tillverkningstoleranser och rundade fästelement förstör verkstadens effektivitet. Moderna fordon använder en allt mer komplex blandning av metriska, SAE, Torx och specialfästen. Att sakna den exakta verktygsspecifikationen leder till skadade bulthuvuden, trasiga utdragare, försenade reparationstider och förlorade fakturerbara timmar. Fallgropen 'nära-tillräckligt' är en allvarlig skuld. Att använda en 1/2' hylsa för ett 13 mm fästelement riskerar katastrofala komponentfel. Precisionsdimensionering förhindrar dessa dyra misstag. Du måste utvärdera, välja och konfigurera en professionell Bilreparationsverktygssats noggrant. Den måste ge omfattande täckning av fästelement, minimera redundant överlappning och tåla hårda professionella butiksmiljöer.
- Prioritera 6-punktshylsor framför 12-punktsvarianter för applikationer med högt vridmoment för att minimera risken för avrundning av fästelement.
- En omfattande mekanisk verktygsuppsättning måste överbrygga gapet mellan standard Metriska/SAE-storlekar och moderna specialfästen (t.ex. E-Torx, triple square) för att betjäna moderna flottor.
- Drivstorleksstandardisering (1/4', 3/8', 1/2') dikterar både tillgänglighet i trånga motorrum och maximala vridmomentgränser.
- Precisionsmatchning mellan verktyg och fäste eliminerar tids- och materialkostnaderna för att dra ut klippta eller rundade bultar.
- Verktygsorganisation och portabilitet påverkar direkt avkastningen på investeringen genom att minska den tid som ägnas åt sökning och minska verktygsförlusten under reparationer av mobila enheter eller andra verkstäder.
Definiera framgångskriterier för hantering av fästelement
Att matcha verktyget exakt till fästelementsprofilen är inte förhandlingsbart. Operationell effektivitet bygger på att minimera tiden för verktygsbyte. Mekaniker behöver färre fysiska resor till huvudverktygslådan när de har rätt utrustning vid viken. Faran med 'nästan rätt' toleranser är allvarlig. Att använda korsningar i tillräckligt stor storlek under belastning orsakar fysisk skada. En 10 mm hylsa är inte en 3/8' hylsa. En 19 mm skiftnyckel är inte en 3/4' skiftnyckel. Att tvinga fram dessa passningar förstör hårdvara. Exakta verktygstoleranser förhindrar borttagning av rostade eller fastnade bultar. De skyddar övervridna fästelement från ytterligare nedbrytning. Tillgänglighet är en annan kritisk faktor. Verktyg måste nå blockerade fästelement i moderna, kompakta motorrum. Du ska inte behöva ta bort överflödiga komponenter bara för att vrida en enda bult.
När du arbetar på kraftiga fjädringskomponenter eller avgasgrenrör, orsakar värmecykling och miljöexponering att fästelementen kärvar. Om du applicerar en hylsa med dålig tolerans på en rostig avgasgrenrörsmutter kommer hörnen att slitas av omedelbart. Detta förvandlar en fem minuters borttagning till en tvåtimmars extraktionsprocess som involverar brännare, borr och gängtappar. De ekonomiska konsekvenserna av detta scenario är enorma när de multipliceras över ett hektiskt verkstadsgolv. Tekniker förlorar schablonmässiga timmar, och butiken tappar omsättningskapacitet i viken. En högkvalitativ verktygssats förhindrar detta genom att greppa fästelementet säkert på dess plana ytor och överföra maximalt vridmoment utan att glida.
Dessutom är moderna motorrum packade med elektronik, utsläppsutrustning och VVS. Frigången är minimal. Ett standarduttag och spärrhake kanske inte passar mellan brandväggen och cylinderhuvudet. Tekniker behöver lågprofilshylsor, spärrhakar med flexhuvud och vinklade förlängningar för att navigera i dessa trånga utrymmen. Framgång i hantering av fästelement innebär att ha den exakta kombinationen av drivstorlek, hylsdjup och förlängningslängd för att nå bulten rakt. Eventuellt ingrepp med sned vinkel ökar risken för rundning av fästhuvudet.
Kärnkomponenter i en fästelementoptimerad verktygssats för bilreparationer
Omfattande hantering av fästelement kräver specifika väsentliga moduler. Att dela upp dessa lösningskategorier säkerställer att du bygger en mycket kapabel mekanisk verktygssats som klarar allt från ömtåliga invändiga trimskruvar till fastnade axelmuttrar.
Den bärbara sockelsatsen: drivstorlekar, punktkonfigurationer och fästelementsgeometrier
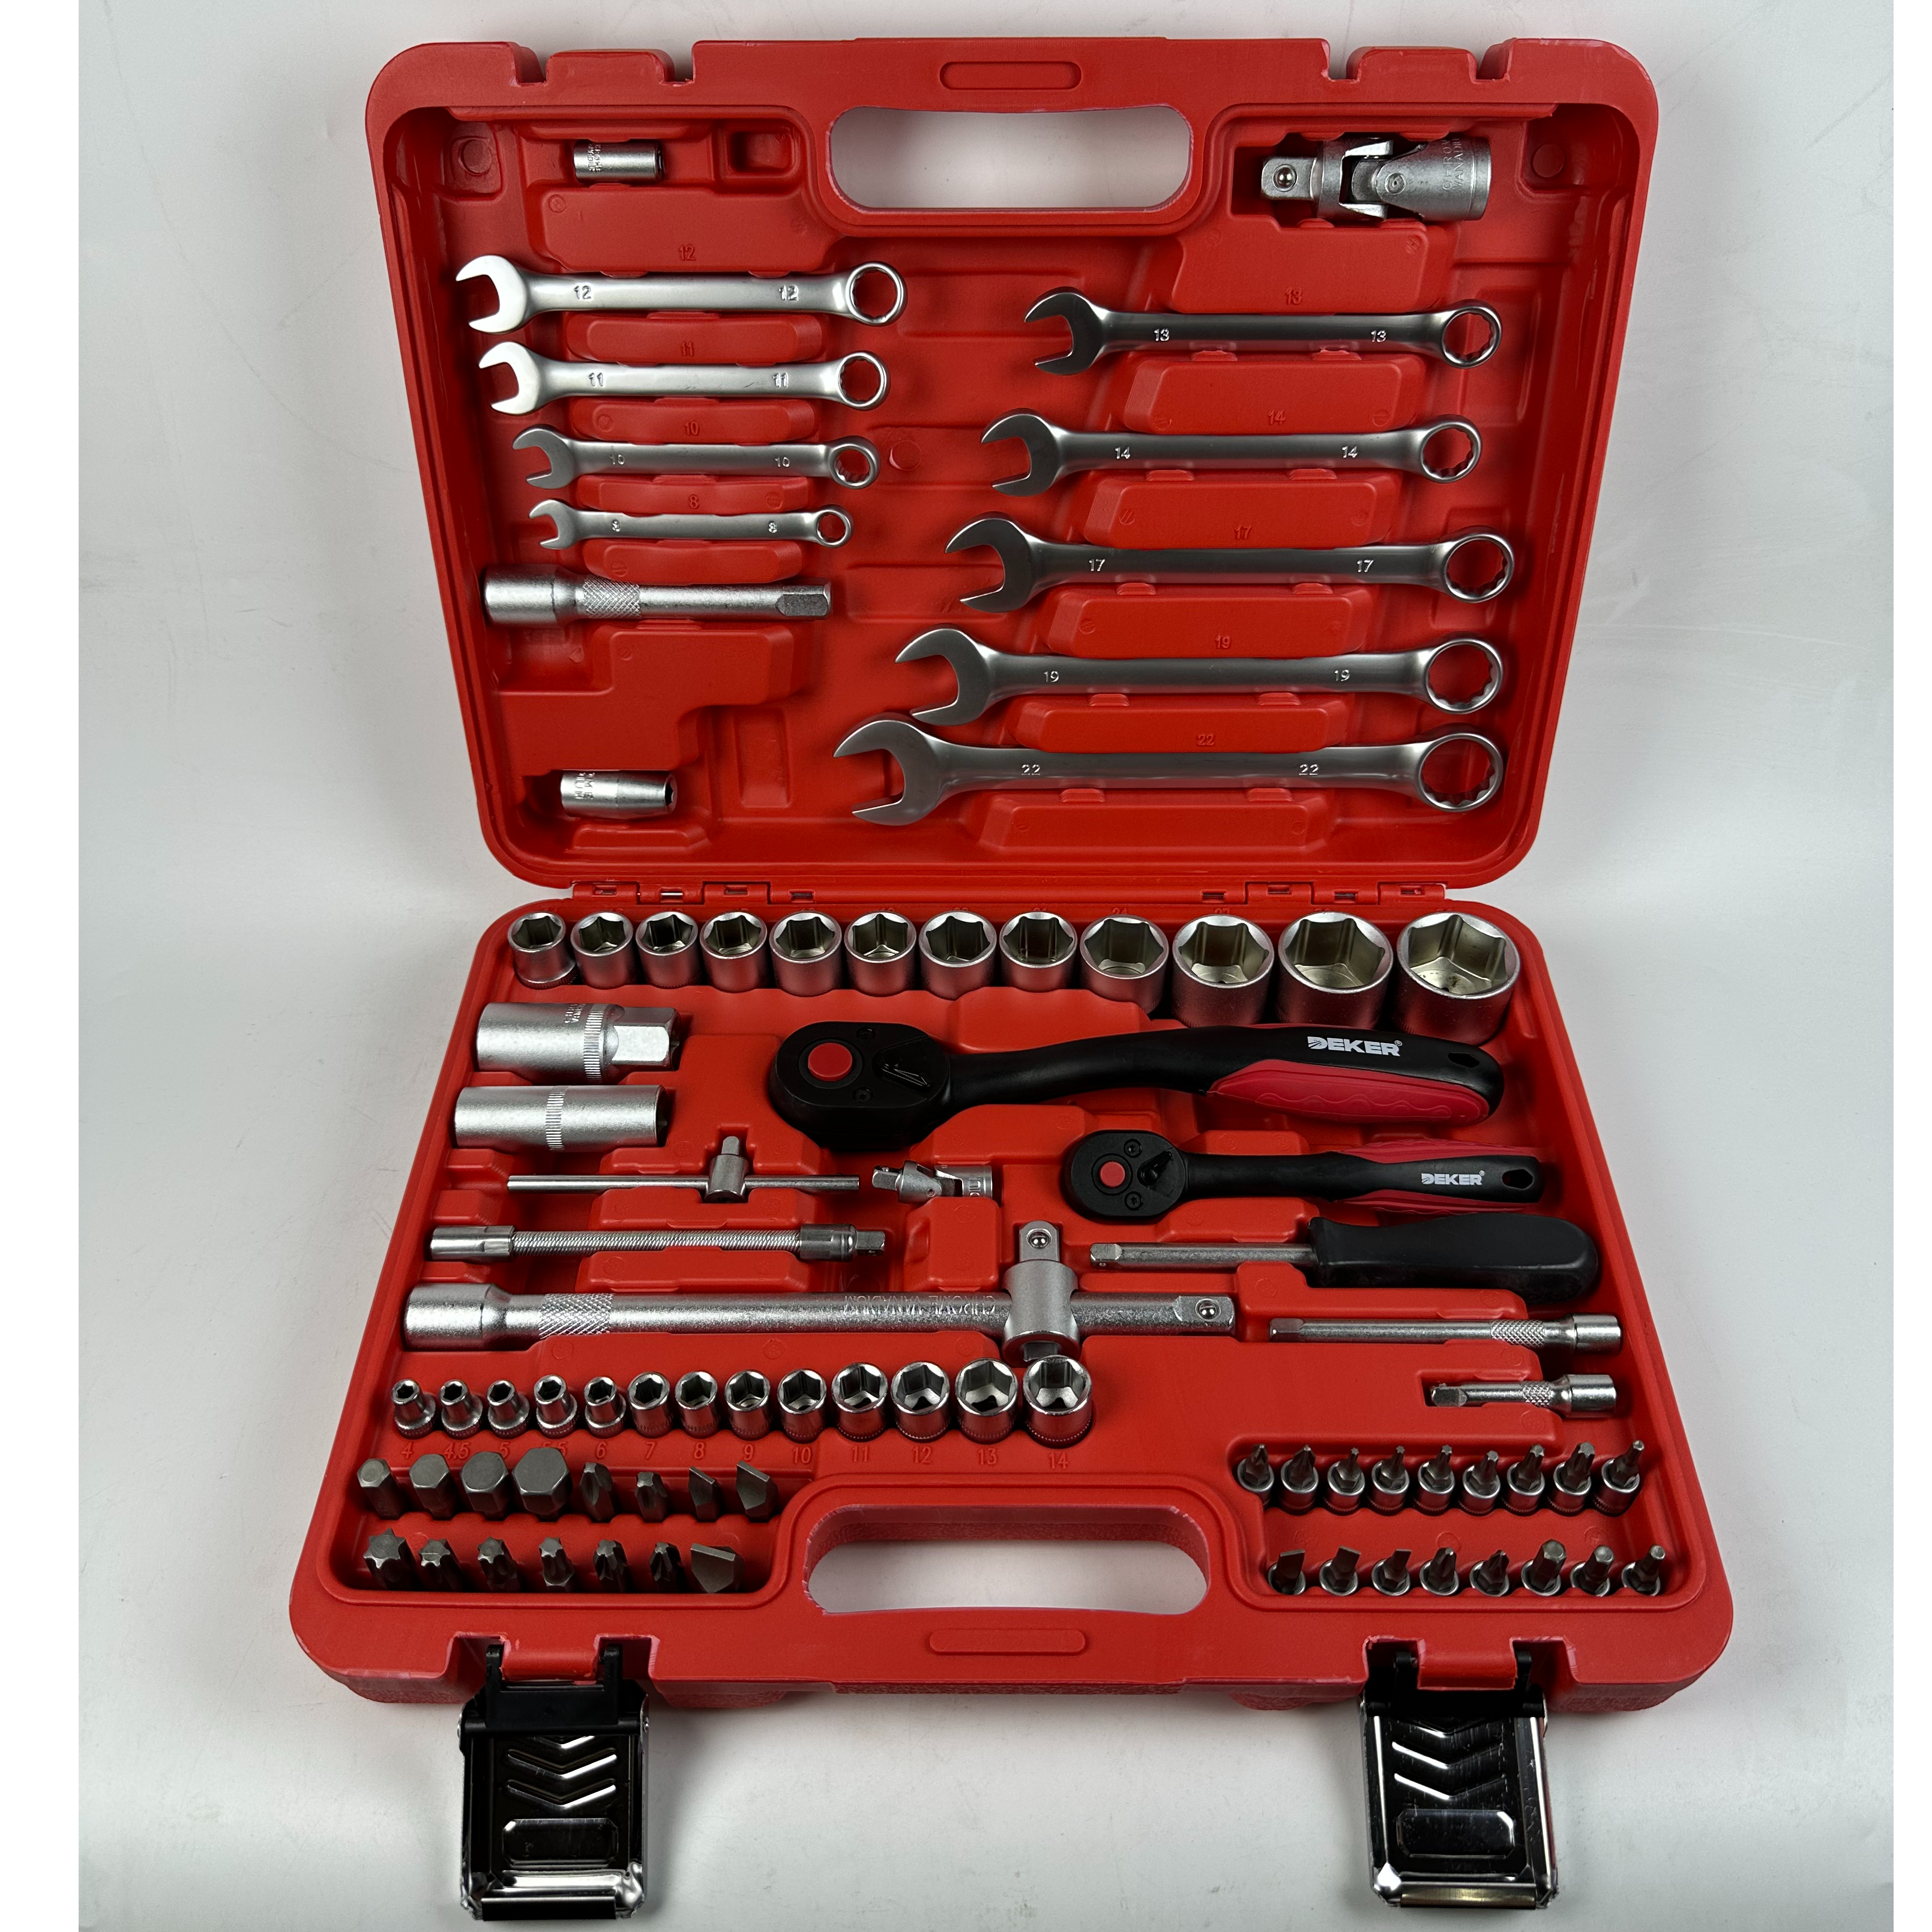
Applikationer för enhetsstorlek dikterar funktionalitet. Använd 1/4' drivning för interiöra, elektriska och lågt vridmoment applikationer som slangklämmor och sensorhus. 3/8' drivningen fungerar som den primära standarden för allmänt motorarbete, bromsok och lätta chassikomponenter. Kliv upp till 1/2 tum för applikationer med tung fjädring, drivlina och klackmutter där högt brytvridmoment krävs. Inkopplingsverkligheten spelar roll. En 6-punktshylsa klarar högt vridmoment genom kontakt med platt yta. En 12-punktshylsa erbjuder bekvämlighet men förlitar sig på hörnkantskontakt, vilket gör den olämplig för bultar som är överrostade.
Mångsidighet i form är avgörande. En pålitlig portabla sockelset kopplar in olika fästelementsgeometrier. Den hanterar splines, fyrkantiga, sexkantiga och delvis rundade huvuden. Europeiska fordon använder kraftigt E-Torx (extern Torx) och trippel-fyrkantiga fästelement, vilket kräver dedikerade uttagssatser för att förhindra avskalning. Bärbarhet kräver väskans hållbarhet. Leta efter metallspärrmekanismer och säkra sockelhållningssystem. Dessa funktioner överlever mobila miljöer och fältmiljöer där verktyg ofta transporteras i servicebilar eller över ojämna verkstadsgolv.
- Identifiera den primära enhetsstorleken som behövs för den specifika reparationsuppgiften för att undvika övervridning av ömtåliga fästelement.
- Välj en 6-punktshylsa för alla bultar som utsätts för väder, värme eller tung belastning.
- Reserva 12-punktshylsor för 12-punktsfästen eller applikationer med lågt vridmoment i trånga utrymmen där ingreppsvinklarna är begränsade.
- Inspektera uttaget för invändigt slitage eller flagnande krom innan du applicerar kraftig kraft.
Spärrnyckelsatsen: tandräkning, svängbåge och åtkomstteknik
Utvärdering av mekanismer påverkar godkännandet direkt. En 72-tands mekanism kräver en 5-graders svängbåge. En 90-tands mekanism behöver bara en 4-graders båge. Denna lilla skillnad spelar roll i områden med låg frigång som serpentinremssträckare eller klockhusbultar. Skiftnyckelvarianter utökar dina möjligheter. Integrera kombinationsnycklar och spärrnycklar. Lägg till specialiserade offset-ringnycklar för att nå djupt försänkta bultar. Urvalskriterier kräver balans. Du måste väga a spärrnyckel ställer in huvudets tjocklek mot dess maximala vridmomentgränser.
Spärrnycklar har revolutionerat schablonmekaniken, men de har begränsningar. Spärrboxens ände är vanligtvis bredare än en standardboxände, vilket kan hindra den från att passa in i försänkta bulthål. Dessutom kan den interna spärrhakemekanismen gå sönder om den utsätts för extremt brytmoment. Tekniker bör använda en vanlig kombinationsnyckel eller en brytstång för att knäcka en åtsittande bult och sedan byta till spärrnyckeln för snabb borttagning.
Momentnyckelsatsen: precision, kalibrering och ledintegritet
Efterlevnad och precision är absoluta nödvändigheter. Noggrann vridmomentapplikation skyddar moderna motorblock i aluminium. Den säkrar cylinderhuvuden och känsliga fjädringskomponenter. Övervridning av en stålbult i ett aluminiumblock kommer att dra ut gängorna, vilket kräver en tidskrävande Helicoil eller Time-Sert reparation. Undervridning av en fjädringskomponent kan leda till katastrofala fel på vägen. Tekniktyperna varierar. Klicknyckel ger mekanisk feedback och hög hållbarhet för butiksmiljöer. Digitala elektroniska skiftnycklar ger vinkelmätning i realtid och dataloggning, vilket är viktigt för vridmoment-till-avkastning (TTY) fästelement som är vanliga i moderna topppackningar.
Underhåll säkerställer noggrannhet. Upprätta ett baslinjekalibreringsschema för alla professionella momentnyckelsats . Kalibrera dem var 5 000:e cykel eller årligen för att upprätthålla säkerhetsöverensstämmelse. Förvara alltid momentnycklar av klicktyp på sin lägsta inställning för att förhindra att den inre fjädern tar ett set, vilket förstör verktygets noggrannhet.
Tillägg med högt vridmoment: brytstänger och slagverktyg
Hävstång skyddar känsliga mekanismer. Använd 1/2' drivbrytarstänger för högt avbrottsmoment. De frigör fastnade fästelement och skyddar spärrhakar med hög kuggantal från interna växelfel. Materialskillnad är avgörande. Handverktygshylsor av kromvanadin (Cr-V) är spröda vid stötar. Stötklassade krommolybden-socklar-Molybden-användning tunga (Cr-V-sockets). uttag på pneumatiska eller sladdlösa slaglaster för att förhindra katastrofal splittring, vilket utgör en allvarlig säkerhetsrisk för teknikern.
Metrisk vs. SAE (Imperial): Krav för navigering av moderna flottor
Branschen har övervägande övergått till metriska fästelement. Modern inhemsk, importerad och kommersiell biltillverkning förlitar sig på metriska standarder. Men överlappning mellan arv och eftermarknad finns fortfarande. Full SAE-täckning är nödvändig för klassiska fordon och tung jordbruksutrustning. Specifika inhemska eftermarknadsmodifieringar använder också imperialistiska storlekar. Globala standarder påverkar verkligheten över gränsöverskridande flottor. Internationella tekniker som arbetar på blandad import maskiner kräver ofta imperialistiska förmågor. Kitoptimering undviker onödig vikt. Anpassa Metric/SAE-förhållandet till din primära tjänstdemografi för att minska bulk och redundanta kostnader.
Att använda en metrisk hylsa på ett SAE-fäste, eller vice versa, är en vanlig orsak till rundade bultar. Även om en 13 mm hylsa kan kännas som att den passar ett 1/2' bulthuvud, betyder den lilla dimensionsskillnaden att hylsan bara kommer i kontakt med fästelementets hörn. Under högt vridmoment kommer dessa hörn att klippas. Tekniker måste hålla strikt disciplin när det gäller att identifiera fästelementsstandarden innan de applicerar kraft. Gänganslutningsmätare är användbara för att mäta digitala mått och stigningar. identifiering är svårt.
| Fastener Standard |
Primary Applications |
Tool Kit Priority |
| Metriskt (mm) |
Moderna inhemska, asiatiska, europeiska fordon |
Hög - väsentligt för daglig verksamhet |
| SAE (Imperial) |
Klassiska bilar, lantbruksmaskiner, äldre inhemska lastbilar |
Medium – Krävs baserat på specifik butiksdemografi |
| Specialitet (Torx, E-Torx) |
Moderna motorrum, inredningsdetaljer, europeiskt chassi |
Hög - Växande behov för reparationer av sena modeller |
| Triple Square (XZN) |
Tyska fordonsdrivlinor, dörrlås, cylinderhuvuden |
Hög - Obligatorisk för europeiska specialbutiker |
Utvärdera verktygets kvalitet: egenskaper-till-resultat och konceptuella avvägningar
Tillverkningstoleranser definierar verktygets livslängd. Avancerade flankdrevskonstruktioner förhindrar avrundning. De applicerar kraft på de platta sidorna av fästelementet snarare än de känsliga hörnen. Materialsammansättningen innebär avvägningar. Tjocka verktygsväggar ger strukturell styrka under tung belastning. Tunnväggiga hylsor ger bättre åtkomlighet för snäva, försänkta spelrum, såsom tändstiftsrör eller djupt försänkta klackmuttrar på lättmetallfälgar. Ytbehandling och korrosionsbeständighet påverkar daglig användning. Helpolerad krom är lätt att rengöra och ger överlägsen kemisk beständighet mot bromsvätska och olja. Matt industrifosfatfinish ger bättre grepp. De förhindrar glidning under oljiga förhållanden men kräver regelbunden olja för att förhindra ytrost.
När du utvärderar skiftnycklar, leta efter minimal nedböjning under belastning. En billig skiftnyckel kommer att spridas upp när högt vridmoment appliceras på den öppna änden, rundar fästelementet och kan eventuellt få teknikerns knogar att slå in i omgivande komponenter. Högkvalitativa skiftnycklar bibehåller sin dimensionella stabilitet även under extrem kraft. Brochprocessen som används för att skära de inre splinesen på en skiftnyckel eller hylsnyckel måste vara exakt; slarvig broaching leder till en lös passform och oundvikliga skador på fästelementet.
Implementeringsrisker: organisation, portabilitet och retention av verktyg
Kostnaden för desorganisation är hög. Saknade uttag skapar driftmotstånd. De orsakar förlorade fakturerbara timmar och frekventa ersättningskostnader. Lagringslösningar minskar dessa förluster. Högpåverkande formblåsta fodral erbjuder maximal bärbarhet och miljöskydd för mobil mekanik. Precisionsskurna EVA-skumbrickor ger visuell lagerkontroll. De möjliggör snabb storleksidentifiering för stationära verktygslådor. Implementera strikta verktygskontrollprotokoll. Standardisera satslayouterna för att säkerställa att fästelementsstorlekar med hög förlust som 10 mm, 13 mm och 1/2' tas med omedelbart i slutet av varje skift.
En oorganiserad verktygslåda tvingar en tekniker att ägna minuter åt att leta efter rätt hylsa för varje bult. Under ett åtta timmar långt skift, summerar denna bortkastad tid till betydande förlorade intäkter. Skuggning av verktygslådor med EVA-skum påskyndar inte bara verktygshämtningen utan ger också en omedelbar visuell signal om ett verktyg lämnas under en kunds huva. Att lämna ett verktyg i ett motorrum är inte bara en ekonomisk förlust; det är ett allvarligt säkerhetsansvar om verktyget blockerar en kylfläkt eller kortsluter en elektrisk anslutning.
Slutsats
En effektiv verktygssats definieras inte av det stora antalet delar. Det definieras av precision, metallurgi och specifik täckning av fästelement. Basera inköpsbeslut på primära fordonstyper som servas. Utvärdera baslinjekraven för enhetsstorlek och behovet av verktyg med låg frigångsåtkomst.
- Granska aktuella verktygsinventeringar omedelbart för att identifiera kritiska storleksluckor eller strukturellt slitage.
- Upprätta ett styvt, dokumenterat kalibreringsschema för alla precisionsvridmomentinstrument.
- Investera i modulära verktygskonfigurationer med hög tolerans som är skräddarsydda för din specifika dagliga reparationsvolym.
- Övergång till EVA-skumförvaring med hög synlighet för att eliminera bortkastad tid på att leta efter förlorade uttag.
FAQ
F: Vad är den tekniska skillnaden mellan 6-punkts- och 12-punktsuttag?
S: En 6-punktshylsa kommer i kontakt med de plana sidorna av ett fästelement, vilket möjliggör applicering med högt vridmoment utan att runda bulthuvudet. Ett 12-punktsuttag kommer i kontakt med hörnen, vilket ger lättare ingrepp i trånga utrymmen men riskerar att skadas under tung belastning.
F: Kan jag använda ett metriskt uttag på ett SAE-fäste om passformen känns tillräckligt nära?
S: Nej. Att använda en tillräckligt nära storlek skapar felaktiga toleranser. Genom att applicera vridmoment kommer fästelementens hörn att avlägsnas, vilket gör det extremt svårt att ta bort och kräver dyra utdragningsmetoder.
F: Vad är förskjutna ringnycklar, och när krävs de över vanliga kombinationsnycklar?
S: Förskjutna ringnyckel har ett djupt vinklat huvud. De måste nå försänkta bultar eller fästelement som blockeras av omgivande motorkomponenter där en platt kombinationsnyckel inte fysiskt kan passa.
F: Behöver jag både metriska och SAE-verktyg i en modern mekanisk verktygssats?
S: Det beror på din arbetsbelastning. Moderna fordon är övervägande metriska. Men om du servar klassiska bilar, tunga jordbruksmaskiner eller vissa eftermarknadsdelar är SAE-verktyg fortfarande nödvändigt.
F: Vilken drivstorlek (1/4', 3/8', eller 1/2') är vanligast för dagliga bilreparationer?
S: 3/8'-drevet är den vanligaste och mest mångsidiga storleken för allmänt motor- och chassiarbete. Den erbjuder den bästa balansen mellan vridmomentkapacitet och fysisk tillgänglighet.
F: Hur ofta ska ett professionellt momentnyckelset kalibreras?
S: Professionella momentnycklar bör kalibreras var 5 000:e cykel eller minst en gång per år. Att tappa skiftnyckeln eller förvara den under spänning kräver också omedelbar omkalibrering för att säkerställa noggrannhet.
F: Kan jag använda vanliga kromhylsor på en sladdlös eller pneumatisk slagnyckel?
S: Använd aldrig kromvanadin (Cr-V) handhylsor på slagverktyg. Den spröda metallen kan splittras vid snabba stötbelastningar. Använd alltid stötklassade uttag med svart krommolybden (Cr-Mo).


