Հատուկ գործիքի հայեցակարգը CAD ֆայլից շուկայական պատրաստի արտադրանքի անցնելը ներառում է կապիտալի զգալի ռիսկ, մատակարարման շղթայի բարդ կազմակերպում և խիստ ինժեներական հանդուրժողականություն: Գնումների մենեջերները և ապրանքանիշի սեփականատերերը հաճախ բախվում են արտադրական բնութագրերի անհամապատասխանության, գործիքների անսպասելի ծախսերի և հատուկ ձեռքի գործիքների մատակարարման հետաձգման հետ: Վատ կառավարվող անցումը նախատիպից զանգվածային արտադրությանը վտանգում է արտադրանքի ամբողջականությունը և ապրանքանիշի հեղինակությունը: Այս ռիսկերը մեղմելու համար պահանջվում է օրիգինալ սարքավորումներ արտադրողի (OEM) խիստ, փուլային աշխատանքային հոսք: Այս ուղեցույցը ներկայացնում է տեխնիկական գնահատումը, վավերացման փուլերը և արտադրության փուլերը, որոնք անհրաժեշտ են հաջողությամբ գործարկելու համար OEM գործիքների հավաքածուի նախագիծ:
- Արտադրության համար դիզայնը (DFM) թելադրում է շահութաբերություն. նյութերի ընտրության և հանդուրժողականության վերաբերյալ վաղ համագործակցությունը կանխում է կաղապարի թանկարժեք փոփոխությունները գործիքավորման փուլում:
- Գործարանային ստուգումը կանխում է կառուցվածքային խափանումները. OEM գործընկերոջ ներքին փորձարկման հնարավորությունների և մատակարարման շղթայի թափանցիկության ստուգումը նույնքան կարևոր է, որքան ինքնին CAD դիզայնը:
- Առաջին հոդվածի տեսչական ստուգումը (FAI) կարևորագույն կարևորագույն փուլն է. նախաարտադրական նմուշների խիստ փորձարկումը ANSI/DIN ստանդարտներին համապատասխան չի կարող սակարկվել մինչև զանգվածային արտադրությունը հաստատելը:
- Փաթեթավորման և կազմաձևման ազդեցության մասշտաբայնություն. մոդուլային ալյումինե պատյանի կամ ծանր շարժակազմի միջև ընտրությունն ուղղակիորեն ազդում է առաքման լոգիստիկայի, հավաքման ժամանակի և վերջնական միավորի տնտեսության վրա:
- ՄՍ-ի պաշտպանությունը պահանջում է պայմանագրային և գործառնական սահմաններ. մտավոր սեփականության ապահովումը ներառում է խիստ NDA-ներ, մասնատված արտադրություն և մաքսային կաղապարների հստակ սեփականություն:
Մասնագիտական գործիքների հավաքածուի շրջանակի և հաջողության չափանիշների սահմանում
Ելակետային տեխնիկական պահանջների և վերջնական օգտագործողի կատարողականի ակնկալիքների սահմանումը նախքան OEM սարքավորումը ներգրավելը կանխում է սխալ հնարավորությունները: Նախքան կաղապարների համար ցանկացած պողպատ կտրելը, դուք պետք է սահմանեք ճշգրիտ մետալուրգիական հատկությունները, բեռի հանդուրժողականությունը և տարածական սահմանափակումները:
Վերջնական օգտագործողի պահանջների և բեռնվածության հանդուրժողականության սահմանում
Որոշեք թիրախային ժողովրդագրությունը՝ թելադրելու ոլորող մոմենտների պահանջները, մեկուսացման ստանդարտները և էրգոնոմիկ կարիքները: Ավիացիոն մեխանիկները պահանջում են խիստ օտարերկրյա օբյեկտների վնասման (FOD) համապատասխանություն և չափերի ճշգրիտ հանդուրժողականություն: Արդյունաբերական էլեկտրիկները պահանջում են VDE հավաստագրված մեկուսացում 1000 Վ-ի համար: Ավտոմոբիլային տեխնիկներին անհրաժեշտ է բարձր ոլորող մոմենտ ազդեցության դիմադրություն և քիմիական դիմադրություն ունեցող բռնակներ, որոնք դիմակայում են արգելակային հեղուկին և յուղազերծող նյութերին:
Սահմանել պահանջվող մետալուրգիական հատկությունները՝ ելնելով ակնկալվող մաշվածության և կտրվածքի ուժից: Chrome Vanadium-ը (Cr-V) ծառայում է որպես արդյունաբերական ստանդարտ բանալիների և վարդակների համար՝ շնորհիվ իր կարծրության և կոռոզիոն դիմադրության հավասարակշռության: S2 Steel-ն ապահովում է ցնցումների բարձր դիմադրություն՝ պարտադիր դարձնելով այն բարձր հարվածող վարորդի բիտերի և վեցանկյուն ստեղների համար: Նշեք ճշգրիտ Rockwell Hardness (HRC) միջակայքերը, որոնք պահանջվում են գործիքների յուրաքանչյուր կատեգորիայի համար: Վարդակները սովորաբար պահանջում են HRC 42-48, մինչդեռ կտրող տափակաբերան աքցանները պահանջում են HRC 58-62 կտրող եզրերում:
Ընտրելով ճիշտ կոնֆիգուրացիա և բնակարան
Գնահատեք կառուցվածքային պահանջները բարձր հզորության համար շարժակազմի գործիքների հավաքածու . Նշեք ձուլակտորների բեռնվածքի գնահատականները՝ պահանջելով պոլիուրեթանային անիվներ երկակի գնդիկավոր առանցքակալներով, որոնք կարող են պահել առնվազն 300 ֆունտ քաշը մեկ ձուլակտորով: Հեռադիտակային բռնակի դիմացկունությունը պահանջում է ծանր ջրաչափի խողովակային պողպատ կամ արտամղված ալյումին, որպեսզի կանխի կռումը լրիվ ծանրաբեռնվածության տակ: Գզրոցների սլայդները պետք է ունենան գնդիկավոր մեխանիզմներ՝ նվազագույնը 100 ֆունտ հզորությամբ մեկ դարակում, որոնք ներառում են փափուկ փակման կամ փակման պահում, որպեսզի կանխվի պատահական բացումը տարանցման ժամանակ:
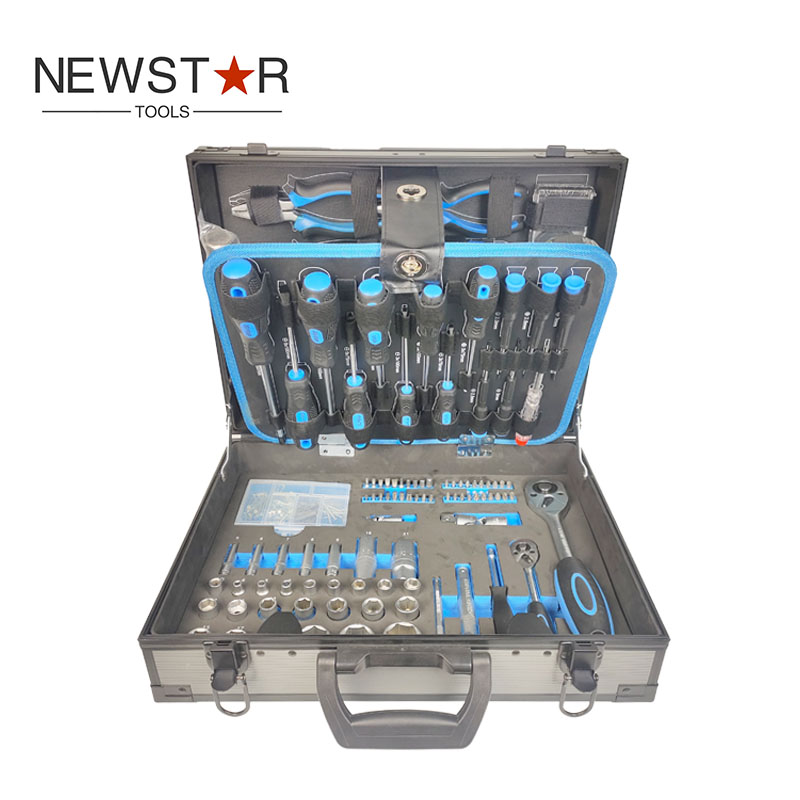
Գնահատեք քաշի և դիմացկունության հարաբերակցությունը ան ալյումինե գործի գործիքների հավաքածու . Կենտրոնացեք ամրացված պողպատե անկյունների, ծանր ամրացնող անջատիչ սողնակների և դաշնամուրի շարունակական ծխնիների վրա: Ինտերիերը պահանջում է հատուկ EVA փրփուրի ներդիրներ: Նշեք բարձր խտության, փակ բջջային EVA փրփուրը, որը ուղղորդվում է CNC-ի միջոցով գործիքների ճշգրիտ պրոֆիլներին: Սա ապահովում է գործիքների անվտանգությունը կաթիլային թեստերի և ուժեղ թրթռումների ժամանակ:
Որոշեք համապարփակ գործիքի համար անհրաժեշտ հատուկ գործիքի մատրիցը բազմաֆունկցիոնալ ձեռքի գործիքների հավաքածու . Խուսափեք ավելորդ ընդգրկումներից, որոնք ավելացնում են քաշը առանց օգտակարության: Օպտիմալացրեք տարածական արդյունավետությունը՝ տեղադրելով ավելի փոքր գործիքներ ավելի մեծ բռնակների բացասական տարածության մեջ: Քարտեզագրեք գործիքների մատրիցայի նյութերի ճշգրիտ հաշիվը՝ ապահովելով շարժիչի չափսերի (1/4', 3/8', 1/2') և մետրային/SAE համարժեքների տրամաբանական առաջընթացը:
Տեխնիկական իրավասության և IP անվտանգության համար OEM գործընկերոջ ստուգում
Սահմանեք խիստ չափանիշներ OEM գործարան ընտրելու համար: Ստուգեք նրանց տեղում փորձարկման լաբորատորիաները: Իրավասու հաստատությունը պետք է ունենա օպտիկական արտանետումների սպեկտրոմետրեր՝ չմշակված պողպատի բաղադրությունը ստուգելու համար: Նրանց անհրաժեշտ են աղի ցողման խցիկներ՝ քրոմապատման դիմացկունությունը ստուգելու համար, և կյանքի ցիկլի փորձարկիչներ՝ կապանքների մեխանիզմների համար: Իրականացնել գործարանային ֆիզիկական աուդիտներ՝ կենտրոնանալով որակի կառավարման համակարգերի վրա: Ստուգեք ISO 9001-ի համապատասխանությունը և հետևեք նրանց հումքի մատակարարման շղթան մինչև պողպատի գործարան:
Իրականացնել իրավական և գործառնական երաշխիքներ՝ պաշտպանելու սեփական գործիքների երկրաչափությունները: Օգտագործեք բազմակողմ NDA-ներ: Տարբեր ենթամատակարարների միջև գործիքի բաղադրիչների արտադրությունը բաժանեք: Հանձնարարեք, որ մի սարքը դարբնի պողպատե բլանկները, մյուսը զբաղվի բռնակների համար պլաստիկ ներարկման կաղապարով, և երրորդը կառավարի վերջնական հավաքումը: Սա թույլ չի տալիս որևէ մեկ գործարան ունենալ ձեր արտադրանքի տեխնիկական տվյալների ամբողջական փաթեթը:
![Ձեռքի գործիքների գործարանային հատակի արտադրության գիծ]()
Փուլ 1. Նախագծում արտադրության (DFM) և նախատիպերի համար
Կոնցեպտուալ նախագծերի հարմարեցումը գործարանային հատակի մեքենաների ֆիզիկական իրողություններին համապատասխանելու համար պահանջում է հատուկ DFM փուլ: Ինժեներները պետք է գեղագիտական հասկացությունները վերածեն արտադրական երկրաչափության:
Հայեցակարգերի թարգմանում արտադրական բնութագրերի
Նախնական 3D մոդելները փոխակերպեք արտադրության համար պատրաստ 2D տեխնիկական գծագրերի: Մանրամասների չափերի թույլատրելիությունը, մակերևույթի հարդարումը և ձգվող անկյունները: Դարբնագործման ձողերը պահանջում են հատուկ ձգվող անկյուններ (սովորաբար 3-ից 5 աստիճան), որպեսզի տաք պողպատե բլանկը ազատվի ձողից: Ներարկման կաղապարված բռնակներին անհրաժեշտ է պատի միատեսակ հաստություն՝ սառեցման ժամանակ խորտակման հետքերը կանխելու համար:
Օգտագործեք առկա արտադրողի մատակարարման տվյալները՝ վաճառվող բաղադրիչները հայտնաբերելու համար: Ստանդարտացված ամրացումների, վարորդի բիթերի ստանդարտ պրոֆիլների և սովորական զսպանակային մեխանիզմների ինտեգրումը նվազագույնի է հասցնում հատուկ գործիքների պահանջները: Սա արագացնում է զարգացումը և նվազեցնում նախնական կապիտալ ծախսերը: Ստեղծեք շատ մանրամասն նյութերի օրինագիծ (BOM): Նշեք չմշակված պողպատի դասակարգումները (օրինակ՝ 50BV30 վարդակների համար), պլաստիկ մոնոմերային միացությունները (օրինակ՝ TPR և PP երկբաղադրիչ բռնակների համար) և մակերեսային մշակումները (օրինակ՝ հայելային քրոմապատում, փայլատ ատլասե ծածկույթ կամ սև օքսիդ):
Նախատիպի վավերացում և ֆունկցիոնալ փորձարկում
Ֆիզիկական նախատիպեր ստեղծելու համար օգտագործեք CNC հաստոցներ կամ մետաղական 3D տպագրություն: Գնահատեք էրգոնոմիկ և տարածական սահմանափակումները թիրախային դասավորության մեջ: Մեքենայով մշակված նախատիպերը ինժեներներին թույլ են տալիս ստուգել գործիքի բռնման տրամագիծը, հավասարակշռությունը և շոշափելի զգացողությունը՝ նախքան թանկարժեք արտադրական կաղապարները կտրելը:
Անցկացրեք նախնական սթրես-թեստեր՝ հնարավոր ձախողման կետերը բացահայտելու համար: Կիրառեք ստատիկ բեռներ բանալիների ծնոտների վրա՝ շեղումը չափելու համար: Փորձարկեք արգելանիվային հանդերձանքի ատամները՝ առավելագույն ոլորող մոմենտով կտրելու ուժի համար: Նախատիպի մեջ թույլ խաչմերուկի հայտնաբերումը CAD-ով ամրագրելու համար արժե մի քանի հարյուր դոլար: Նույն թերությունը հայտնաբերելը 20,000 դոլար արժողությամբ դարբնոցային ձուլակտոր մշակելուց հետո ոչնչացնում է ծրագրի բյուջեն:
Փուլ 2. Գործիքավորում, նմուշառում և ոչ արտադրական թողարկում (NPR)
Կաղապարներում կապիտալ ներդրումների գնահատումը և նախնական արդյունքի վավերացումը կազմում են NPR փուլի առանցքը: Այս փուլը նախագիծը թվային ֆայլերից անցնում է ֆիզիկական պողպատի:
Կաղապարների ստեղծում և գործիքների ներդրումային առևտուր
Վերլուծեք մեկ խոռոչի և բազմաբնույթ կաղապարների ծախս-օգուտը: Մեկ խոռոչի կաղապարները սկզբից ավելի քիչ արժեն, բայց արտադրման ավելի ցածր տեմպեր են տալիս, որը հարմար է ցածր ծավալով հատուկ գործիքների համար: Բազմափոս կաղապարները պահանջում են ավելի մեծ սկզբնական կապիտալ, բայց կտրուկ նվազեցնում են մեկ միավորի արժեքը մեծ ծավալով իրերի համար, ինչպիսիք են ստանդարտ վարդակները կամ պտուտակահանի բռնակները: Սահմանեք հստակ պայմանագրային սեփականություն բոլոր մաքսային գործիքների, ձուլվածքների և կաղապարների նկատմամբ: Պայմանագրում պետք է հստակ նշվի, որ գնորդին են պատկանում կաղապարները վերջնական վճարումից հետո, ինչը թույլ չի տալիս գործարանին օգտագործել ձեր սեփական ձողերը մրցակիցների համար գործիքներ արտադրելու համար:
Առաջին հոդվածի ստուգման (FAI) և NPR Milestones-ի գնահատում
Կատարեք առաջին գործիքից դուրս նմուշների համապարփակ վերանայում (T1 նմուշներ): Չափել ֆիզիկական չափերը CAD տվյալների համեմատ՝ օգտագործելով կոորդինատային չափիչ մեքենաներ (CMM): Ապահովել բացարձակ համապատասխանությունը տեխնիկական բնութագրերի թերթիկին: Փաստաթղթագրեք գործիքների անհրաժեշտ փոփոխությունները՝ լուսաբռնկման, խորտակման հետքերը կամ չափերի անճշտությունները շտկելու համար:
| Նմուշի փուլ |
Առաջնային նպատակի |
հիմնական ստուգման ուշադրության կենտրոնում |
Պահանջվող գործողություն |
| T1 (Առաջին անջատված գործիք) |
Ստուգեք կաղապարի հիմնական ֆունկցիոնալությունը և լցրեք |
Չափերի մեծ ճշգրտություն, կարճ կրակոցներ, հիմնական լուսարձակում |
Կարգավորեք ներարկման ճնշումը, փոփոխեք դարպասների չափերը |
| T2 (Լրացում) |
Ուղղեք T1 խնդիրները և գնահատեք ավարտը |
Մակերեւույթի հյուսվածք, լվացարանի հետքեր, բաժանման գծի անհամապատասխանություն |
Կարգավորեք սառեցման ժամանակները, փայլեցրեք կաղապարի մակերեսները |
| T3 (վերջնական NPR) |
Հաստատել զանգվածային արտադրության համար |
Հանդուրժողականության խիստ համապատասխանություն, նյութի կարծրություն, հավաքման համապատասխանություն |
Ստորագրեք ոսկե նմուշը, թույլատրեք արտադրությունը |
NPR փուլը պահանջում է համբերություն: T1 կամ T2 նմուշների հաստատումը շտապելը անխուսափելիորեն հանգեցնում է զանգվածային արտադրության ընթացքում թերության բարձր մակարդակի: Պահանջեք ֆիզիկական նմուշներ առաքված ձեր ինժեներական թիմին՝ անկախ ստուգման համար: Մի ապավինեք բացառապես գործարանի կողմից տրված ստուգումների հաշվետվություններին:
Փուլ 3. Որակի ապահովում և համապատասխանություն գործիքների արտադրության մեջ
Ապահովել, որ արտադրված արտադրանքը համապատասխանում է միջազգային կարգավորող և ոլորտին հատուկ չափանիշներին, երաշխավորում է անվտանգությունն ու արդյունավետությունը ոլորտում: Որակի ապահովումը պետք է ներառվի արտադրական գծում, այլ ոչ թե դիտարկվի որպես վերջնական տեսակավորման գործընթաց:
Արդյունաբերություն-Ստանդարտ գնահատման ոսպնյակներ
Ստուգեք համապատասխանությունը համապատասխան ստանդարտներին, ինչպիսիք են DIN (Deutsches Institut für Normung), ANSI (Ամերիկյան ազգային ստանդարտների ինստիտուտ) կամ ISO բնութագրերը: Այս ստանդարտները թելադրում են ոլորող մոմենտների խափանման նվազագույն կետերը, ամրացնողի միացման ծավալային հանդուրժողականությունը և նյութի կարծրությունը: Օրինակ, ANSI-ին համապատասխանող 1/2 դյույմանոց շարժիչի արգելանիվը պետք է դիմանա որոշակի նվազագույն ոլորող մոմենտով բեռի` առանց հանդերձանքի սայթաքման կամ կոճի դեֆորմացիայի:
Իրականացնել մեկուսացված գործիքների փորձարկման մասնագիտացված արձանագրություններ: Էլեկտրական անվտանգության համար VDE հավաստագրման համար գործիքները պետք է անցնեն 10000 վոլտ ջրային լոգանքի փորձարկում՝ 1000 վոլտ աշխատանքային պայմաններում օգտագործողի անվտանգությունը երաշխավորելու համար: Գործիքները պետք է անցնեն նաև սառը ազդեցության թեստեր և բոցավառման հետաձգման գնահատումներ՝ իրենց VDE վարկանիշը պահպանելու համար:
Նյութերի հավաստագրեր և կարծրության փորձարկում
Պահանջել հումքի վկայականներ (աղացի փորձարկման հաշվետվություններ) OEM-ից: Այս փաստաթղթերը ստուգում են պողպատի խմբաքանակի ճշգրիտ քիմիական բաղադրությունը՝ ապահովելով ածխածնի, քրոմի, վանադիումի և մոլիբդենի ճիշտ տոկոսները: Իրականացնել Rockwell Hardness (HRC) փորձարկում արտադրական նմուշների վրա: Փորձեք մի քանի կետեր գործիքի վրա՝ ապահովելու միասնական ջերմային բուժում: Կոշտ ծնոտով, բայց փափուկ բռնակով բանալին կծկվի ծանրաբեռնվածության տակ: Մետաղագործական անալիզը, ներառյալ միկրո կառուցվածքի հետազոտությունը, հաստատում է պատշաճ կոփումը և ներքին միկրո կոտրվածքների բացակայությունը:
- Քաղեք պատահական նմուշներ ջերմային մշակման խմբաքանակից:
- Մանրացրեք և փայլեցրեք փորձարկման մակերեսը՝ HRC-ի ճշգրիտ ընթերցումներ ապահովելու համար:
- Կատարեք երեք ներքև յուրաքանչյուր գործիքի համար և միջինացրեք արդյունքները:
- Հղում միջին HRC-ին ինժեներական բնութագրերի հետ:
- Կարանտինացրեք և վերահաստատեք ցանկացած խմբաքանակ, որն ընկնում է ընդունելի հանդուրժողականության պատուհանից դուրս:
Փուլ 4. ընդլայնում մինչև զանգվածային արտադրության և հավաքման
Բարձր ծավալների արտադրության, վերջնական արտադրանքի համախմբման և ինժեներական հաղորդակցության լոգիստիկայի կառավարումը թելադրում է գործարկման վերջնական հաջողությունը: Հավաքման գծերը պետք է աշխատեն ճշգրտությամբ՝ միավորի տնտեսությունը պահպանելու համար:
Բաղադրիչների համար մատակարարման շղթայի համաժամացում
Համակարգել սպասարկման ժամկետները մի քանի ենթամատակարարների միջև: Պողպատե դարբնոցային սարքավորումները, պլաստիկ ներարկման կաղապարները և պատյանների արտադրողները գործում են տարբեր գրաֆիկներով: EVA փրփուրի արտադրության հետաձգումը դադարեցնում է ամբողջ հավաքման գիծը, նույնիսկ եթե բոլոր պողպատե գործիքներն ավարտված են: Իրականացնել խմբաքանակի հետևման և որակի հսկողության անցակետեր յուրաքանչյուր ենթահավաքման փուլում: Հատկացրեք եզակի լոտի համարներ յուրաքանչյուր արտադրական փուլին, որպեսզի հեշտացնեն հետագծելիությունը դաշտի խափանումների դեպքում:
Վերջնական հավաքում, փաթեթավորում և պիտակավորում
Ստանդարտացնել հավաքման գծի գործընթացը: Աշխատողները, ովքեր գործիքներ են տեղադրում EVA փրփուրի սկուտեղների մեջ կամ փչովի կաղապարված պատյանների մեջ, պետք է հետևեն խիստ ստանդարտ գործառնական ընթացակարգերին (SOPs)՝ ապահովելու համար, որ դատարկ բացվածքներ չմնան: Կիրառեք մաքսային բրենդինգ՝ պողպատե բաղադրիչների վրա լազերային փորագրման, պլաստիկ բռնակների վրա տպագրության կամ երկգույն ներարկման ձևավորման միջոցով՝ լոգոյի մշտական ինտեգրման համար: Վերջնականացրեք մանրածախ կամ արդյունաբերական փաթեթավորումը, որը նախատեսված է միջազգային բեռնափոխադրումների սթրեսին դիմակայելու համար: Կատարեք ISTA անկման փորձարկումներ ամբողջությամբ բեռնված հիմնական ստվարաթղթերի վրա՝ ստուգելու համար, որ փաթեթավորումը պաշտպանում է ծանր գործիքները տարանցման ժամանակ:
Շրջանակի փակում. արտադրական հատակի տվյալների ինտեգրում Դիզայնի ճարտարագիտությանը
Ստեղծեք կապի պաշտոնական արձանագրություններ՝ իրական աշխարհի հավաքման տվյալները ինժեներական թիմին վերադարձնելու համար: Հետևեք հանդուրժողականության կուտակման հետ կապված խնդիրներ, երբ առանձին մասերը համապատասխանում են սպեցիֆիկացիաներին, բայց վերջնական հավաքումը կապված է կամ վատ է տեղավորվում: Դիտարկեք եկամտաբերության մակարդակի չափումները՝ բացահայտելու արտադրության կոնկրետ քայլերը, որոնք առաջացնում են գրության բարձր դրույքաչափեր: Օգտագործեք այս արտադրական հատակի հետադարձ կապը՝ CAD-ի հիմնական մոդելները և DFM ուղեցույցները թարմացնելու համար: Արտադրանքի շարունակական բարելավումը հեշտացնում է արտադրությունը հետագա արտադրության համար և նվազեցնում է ընդհանուր թերության մակարդակը:
Իրականացման ռիսկերը և մեղմացման ռազմավարությունները
OEM-ի գործընկերության մեջ ձախողման ընդհանուր կետերի հայտնաբերումը թույլ է տալիս ստեղծել ակտիվ պաշտպանություն: Պատվերով գործիքների արտադրությունը ներառում է ներհատուկ ռիսկեր, որոնք պետք է կառավարվեն խիստ պայմանագրային և գործառնական վերահսկողության միջոցով:
Առաջադրման ժամանակի և նվազագույն պատվերի քանակների կառավարում (MOQs)
Բարձր MOQ-ների պատճառով ավելորդ գույքագրման մեջ կապված կապիտալը մեծ ֆինանսական ռիսկ է ներկայացնում: Արտադրության երկարաձգված ժամկետների պատճառով առաջացած պաշարները վնասում են ապրանքանիշի հեղինակությունը և խաթարում մանրածախ բաշխումը: Բանակցեք մակարդակի գնային կառուցվածքների և փուլային առաքման ժամանակացույցերի հետ: Հաստատել բուֆերային պաշարների համաձայնագրեր կարևոր հումքի համար: Վճարելով գործարանին՝ չմշակված պողպատը կամ դատարկ դարբնոցները պաշարում պահելու համար, դուք կարող եք կտրուկ կրճատել հետագա արտադրության ժամկետները՝ առանց ամբողջությամբ պատրաստի արտադրանքի պատրաստման պարտավորության:
Շրջանակի սողանքների և ծախսերի գերբեռնվածության կանխարգելում
Գործիքավորման փուլում նախագծման աստիճանական փոփոխությունները հանգեցնում են ծախսերի էքսպոնենցիալ աճի և ժամանակացույցի խիստ ուշացումների: Կաղապարները կտրելուց հետո լոգոյի տեղադրումը կամ բռնակի ուրվագիծը փոխելը պահանջում է թանկարժեք EDM մշակում կամ եռակցում: Գործիքավորումը սկսելուց առաջ կիրառեք դիզայնի խիստ սառեցում: Պահանջել ինժեներական փոփոխության պաշտոնական պատվերներ (ECOs) ցանկացած հետագա փոփոխության համար: ECO-ն պետք է ներառի ծախսերի և ժամանակի ազդեցության մանրամասն վերլուծություն՝ ստիպելով շահագրգիռ կողմերին հիմնավորել փոփոխությունը՝ հաշվի առնելով ծրագրի բյուջեն և մեկնարկի ամսաթիվը:
Եզրակացություն
OEM նախագիծը նախագծումից դեպի արտադրություն հաջողությամբ անցնելը պահանջում է արտադրողին վերաբերվել որպես ինժեներական գործընկերոջ, այլ ոչ թե գործարքային վաճառողի: Հաջողությունը կախված է խիստ DFM-ից, խիստ FAI-ի արձանագրություններից և արտադրության հատակի և դիզայնի սենյակի միջև շարունակական հետադարձ կապերից: OEM գործընկերներին գնահատելիս ա Պրոֆեսիոնալ գործիքների հավաքածու , առաջնահերթություն է տալիս գործարաններին, որոնք ցուցադրում են ներքին գործիքավորման հնարավորությունները, թափանցիկ նյութերի մատակարարումը, ANSI/DIN ստանդարտներին փաստաթղթավորված համապատասխանությունը և հաճախորդի IP-ի պաշտպանության ապացուցված փորձը:
- Կազմեք տեխնիկական տվյալների համապարփակ փաթեթ (TDP), որը մանրամասնում է նյութի բոլոր բնութագրերը, հանդուրժողականությունները և 2D/3D CAD ֆայլերը:
- Կազմեք և կնքեք փոխադարձ չբացահայտման համաձայնագիր (NDA)՝ նախքան որևէ սեփականության նախագծում հնարավոր գործարանների հետ կիսելը:
- Թողարկեք գնանշման հարցում (RFQ) ստուգված արտադրողների կարճ ցուցակում ընտրված խմբին՝ գործիքավորման ծախսերը և միավորի գինը համեմատելու համար:
- Պլանավորեք DFM-ի նախնական վերանայում ձեր ընտրած գործարանի հետ՝ նյութի բնութագրերը փակելու և ծախսերի խնայող փոփոխությունները հայտնաբերելու համար:
- Սահմանեք ստուգման հստակ արձանագրություն և ստորագրեք ոսկե նմուշի վրա՝ նախքան առաջին զանգվածային արտադրության թույլտվությունը:
ՀՏՀ
Հարց. Որքա՞ն ժամանակ է պահանջվում հատուկ գործիքների հավաքածուն դիզայնից զանգվածային արտադրություն տեղափոխելու համար:
A: Ժամկետը սովորաբար տատանվում է 4-ից 8 ամիս: DFM-ը և նախատիպավորումը տևում են 4-6 շաբաթ: Գործիքավորումը և նմուշառումը պահանջում են 6-10 շաբաթ: Զանգվածային արտադրությունն ավելացնում է ևս 6-8 շաբաթ՝ կախված բարդությունից, նյութերի առկայությունից և գործարանի հզորությունից:
Q: Ո՞րն է տարբերությունը OEM-ի և ODM-ի միջև ձեռքի գործիքների համար:
A: OEM (Original Equipment Manufacturer) նշանակում է, որ գործարանը արտադրում է արտադրանք՝ հիմնված ամբողջությամբ ձեր անհատական դիզայնի և ինժեներական բնութագրերի վրա: ODM (Original Design Manufacturer) նշանակում է, որ գործարանը տրամադրում է գոյություն ունեցող, նախապես մշակված արտադրանք, որը դուք կարող եք բրենդավորել կամ մի փոքր փոփոխել:
Հարց. Ինչպե՞ս են կառավարվում գործիքավորման ծախսերը NPR փուլում:
A. Գործիքների հետ կապված ծախսերը սովորաբար վճարվում են կանխավճար կամ ամորտիզացվում են արտադրության որոշակի ծավալով: Հստակ պայմանագրերում պետք է նշվի, որ դուք ունեք այն կաղապարները, որոնք վճարվել են մեկ անգամ՝ թույլ չտալով գործարանին օգտագործել ձեր սեփական ձողերը՝ այլ հաճախորդների համար գործիքներ արտադրելու համար:
Հարց: Ո՞ր նյութերն են լավագույնը ալյումինե պատյանների գործիքների հավաքածուի համար:
A: Բարձրորակ ալյումինե համաձուլվածքները, ինչպիսիք են 6061-ը, նախընտրելի են արտաքին շրջանակի համար՝ շնորհիվ իրենց գերազանց ամրության և քաշի հարաբերակցության: Ինտերիերը պետք է օգտագործի CNC երթուղղված, բարձր խտության EVA փրփուր՝ գործիքները պատշաճ կերպով ամրացնելու և փոխադրման ընթացքում ազդեցությունը կլանելու համար:
Հարց. Ինչո՞ւ է Առաջին հոդվածի ստուգումը (FAI) այդքան կարևոր:
A: FAI-ն ստուգում է, որ արտադրական գործընթացը կարող է հետևողականորեն արտադրել ձեր ճշգրիտ բնութագրերին համապատասխանող մասեր: Այն ծառայում է որպես վերջնական անցակետ՝ չափային, կոսմետիկ կամ մետալուրգիական սխալները հայտնաբերելու համար, նախքան զանգվածային արտադրությունը սկսելը, կանխելով մեծածավալ ծախսատար թերությունները: